

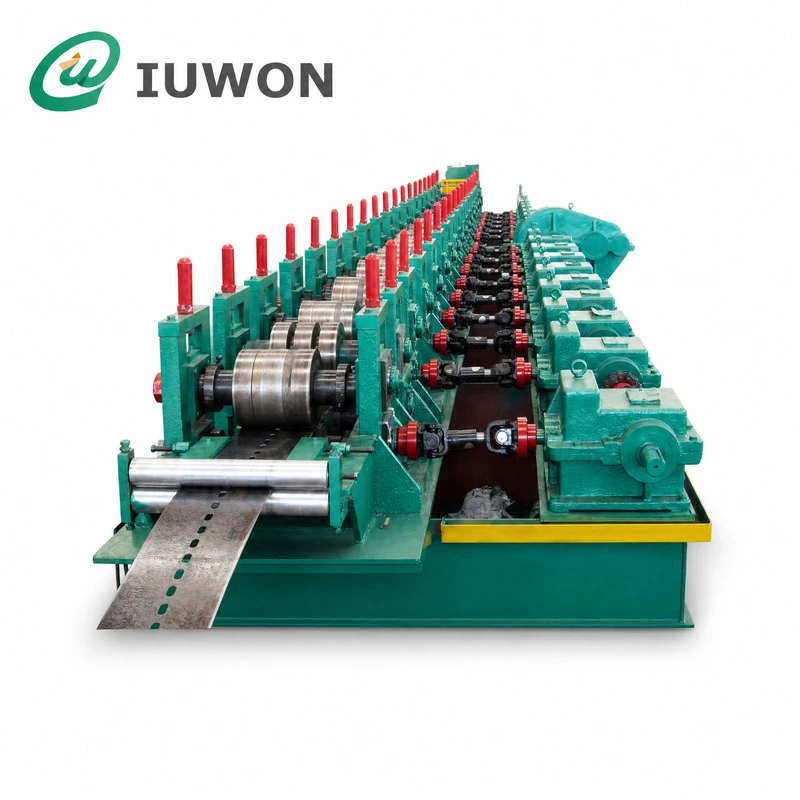
Hangzhou IUWON Technology Co., Ltd. является одним из самых надежных производителей и поставщиков профилегибочных машин для производства покрытий кабельных лотков в Китае. Имея богатый опыт, мы тепло приветствуем вас купить изготовленную на нашем заводе профилегибочную машину для производства крышек кабельных лотков. Доступен хороший сервис и разумные цены.
Технические характеристики машины для производства крышек кабельных лотков
|
Параметр |
Конфигурация |
|---|---|
|
Тип продукта |
Крышка кабельного лотка |
|
Варианты материалов |
Оцинкованная сталь/углеродистая сталь/нержавеющая сталь |
|
Толщина материала |
Согласно дизайну обложки |
|
Ширина крышки |
Индивидуальные |
|
Форма поперечного сечения |
На основе чертежа клиента |
|
Метод формирования |
Непрерывное холодное формование |
|
Роликовые инструменты |
Набор роликов для конкретного профиля |
|
Формовочные станции |
Определяется геометрией профиля |
|
Система резки |
Гидравлическая резка |
|
Измерение длины |
На основе кодировщика |
|
Система управления |
ПЛК с сенсорным экраном |
|
Конфигурация линии |
Адаптировано к производственным требованиям |
Технические характеристики могут быть настроены в соответствии с чертежами профиля заказчика, спецификациями материалов и производственными требованиями.
Как работает машина для профилирования крышек кабельных лотков
Производственный процесс начинается с загрузки стального рулона в разматыватель. Полоса проходит через входные направляющие и, при необходимости, через правильное устройство для контроля ее положения перед входом в секцию формования.
Внутри формовочной секции последовательные роликовые станции постепенно сгибают плоскую полосу в заданный защитный профиль. Каждая станция выполняет часть операции формования, позволяя краям и изгибам развиваться постепенно, вместо того, чтобы формировать все поперечное сечение за один этап.
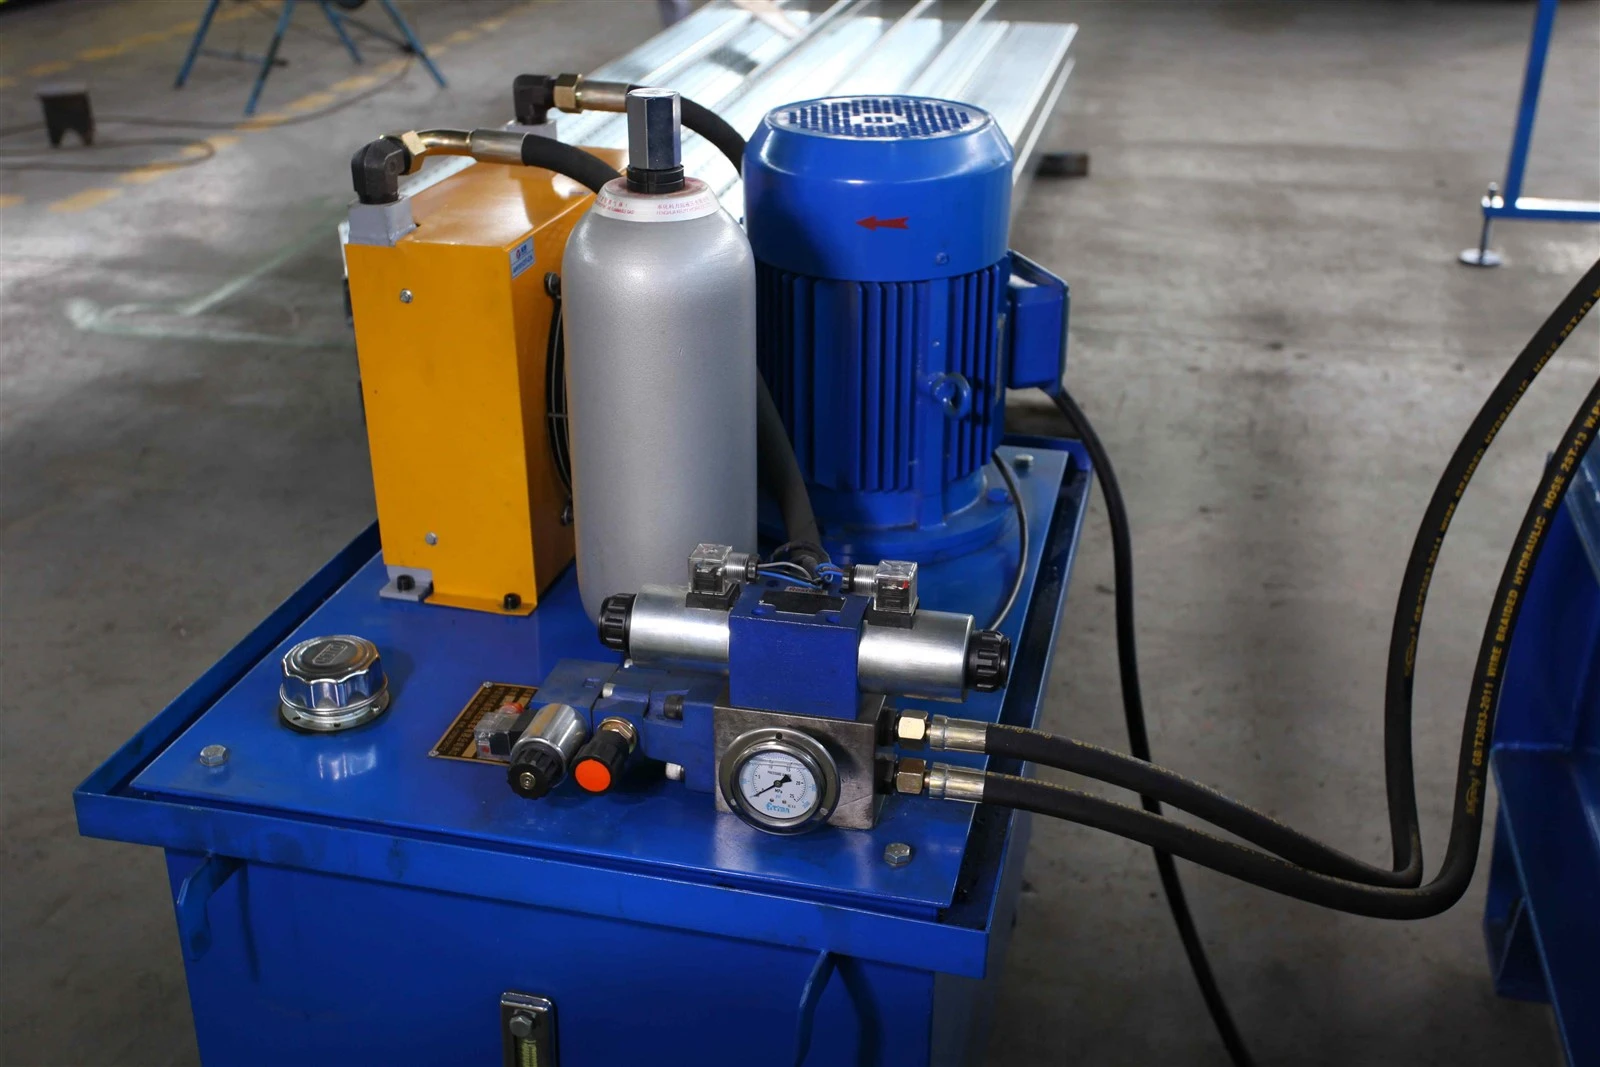
После того, как профиль достигнет необходимой формы, режущий блок разделяет его на отдельные секции покрытия запрограммированной длины. Готовые детали затем передаются на сборный стол или в другую сконфигурированную систему обработки для проверки, комплектации и последующей отправки.
Характеристики крышки кабельного лотка
Роликовая оснастка для конкретного профиля
Комплект роликов рассчитан на необходимое поперечное сечение крышки. Ширина панели, размеры фланцев, радиус изгиба и форма кромки определяют геометрию формовки на каждой станции.
01
Прогрессивная обработка кромок
Последовательность формовки распределяет изгиб по нескольким станциям. Такое расположение важно для крышек со загнутыми краями или узкими фланцами, где неправильный процесс формования может привести к скручиванию, волнистости краев или неравномерности размеров.
02
Регулируемая производственная длина
Режущее устройство можно настроить на указанную длину крышки. Настройки длины должны соответствовать требованиям к установке и процессу упаковки или транспортировки, используемому клиентом.
03
Настраиваемое расположение линий
Производственная линия может включать в себя выбранное вспомогательное оборудование, такое как разматыватель, устройство выравнивания, входные направляющие и автоматическое оборудование для сбора. Окончательное расположение зависит от технических характеристик катушки, геометрии крышки и требуемого производственного процесса.
04
Выбор материала и инструментов
Выбор материала влияет на формующую нагрузку, упругость, состояние поверхности и требуемую геометрию роликов. Оцинкованная сталь обычно используется для компонентов кабельной прокладки, требующих стальной поверхности с покрытием, тогда как углеродистая сталь или нержавеющая сталь могут быть выбраны в соответствии со спецификациями проекта и экологическими требованиями.
Толщину материала следует учитывать вместе с радиусом изгиба и конструкцией кромки. Узкая обратная кромка или небольшой радиус изгиба могут потребовать более пристального внимания к последовательности формования, чем широкая плоская секция крышки. Инструмент должен соответствовать указанному материалу, не создавая чрезмерной деформации по углам или видимых следов на поверхности.
При выборе конфигурации машины покупатели должны подтвердить марку стали, диапазон толщины, ширину рулона и чертеж готового профиля. Если требуется несколько моделей покрытий, в плане оснастки должно быть указано, какие профили могут использоваться совместно, а какие требуют отдельных роликовых механизмов.
Конфигурация производственной линии
|
Этап обработки |
Возможная конфигурация |
|---|---|
|
Загрузка рулона |
Ручной или гидравлический разматыватель |
|
Подготовка полосы |
Выравнивающий блок, если требуется |
|
Входное выравнивание |
Регулируемая направляющая система |
|
Формирование профиля |
Специальные роликовые станции |
|
Линейная штамповка |
Опционально, в зависимости от расположения отверстий |
|
Измерение длины |
Измерение с помощью энкодера |
|
Резка профиля |
Гидравлическая система резки |
|
Обработка готовых деталей |
Выпускной стол или система сбора |
|
Укладка |
Опциональное автоматическое штабелирование |
|
Управление машиной |
ПЛК и интерфейс сенсорного экрана |
Окончательная производственная линия должна отражать фактический дизайн обложки. Если на крышке нет отверстий или прорезей, встроенный перфоратор может не потребоваться. Для моделей, требующих повторных открываний, положение перфорации и длина резки должны быть согласованы с компоновкой профиля и требованиями последующей сборки.
Как покупатели могут убедиться, что сформированная крышка подойдет к существующему кабельному лотку?
Крышку следует оценивать по фактическому поперечному сечению лотка и методу подключения. Покупателям необходимо подтвердить общую ширину крышки, расстояние от края до края, высоту фланца и форму любых обратных изгибов. Номинальная ширина сама по себе не определяет, подойдет ли крышка, поскольку геометрия края определяет окончательное зацепление с направляющими лотка.
Перед массовым производством на соответствующую секцию лотка следует установить крышку для образцов, чтобы проверить посадку, выравнивание и наличие зазоров. Если лоток и крышка изготавливаются на отдельных линиях, их чертежи и допуски на размеры следует рассматривать вместе, чтобы определить критические размеры сопряжения.
горячая этикетка : Профилегибочная машина для производства крышек кабельных лотков, Китайская машина для производства профилей для крышек кабельных лотков, производители, поставщики, завод, производители машин для формовки кабельных лотков, оборудование для промышленной формовки кабельных лотков, рулон кабельного лотка, Машина для формования роликов с лотками кабеля, производители станков для профилирования кабельных лотков, промышленный станок для формовки кабельных лотков


