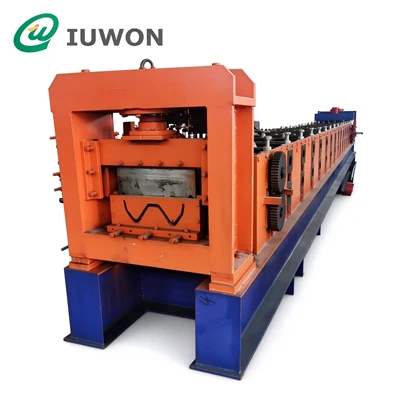
Производители стальных конструкций часто получают заказы на прогоны разных размеров, толщины материала и расположения соединительных отверстий. Производство каждой спецификации на отдельной машине может увеличить инвестиции в оборудование, занять ценное пространство в цехе и увеличить объем работы при изменении производственных графиков.
Машина для формования прогонов C&Z предлагает альтернативу для производителей, которым необходимо производить прогоны C- и Z-образной формы на общей производственной линии. В зависимости от конфигурации оборудование может поддерживать различные размеры профиля с помощью регулируемых механизмов формования, смены инструментов или автоматической регулировки размера.
Ключевое решение о покупке заключается не просто в том, может ли одна машина производить профили C и Z. Покупателям также необходимо определить, какие размеры может обрабатывать машина, как выполняются переналадки, можно ли регулировать положения штамповки и какую производительность можно поддерживать с использованием необходимого материала.
Для заводов, снабжающих стальные склады, промышленные здания, мастерские, сельскохозяйственные сооружения и логистические объекты, эти факторы определяют, соответствует ли комбинированная производственная линия их фактическим требованиям к заказу.
Почему важно производство нескольких профилей
Прогоны C и Z обычно используются в качестве второстепенных элементов конструкции в стальных строительных системах. Хотя они служат схожим целям, их форма поперечного сечения и требования к установке различаются.

Прогоны C: обычно используются для каркаса крыши и стен, в зависимости от конструкции конструкции.
Z-прогоны: часто используются в кровельных системах, где перекрытие соединений между элементами предусмотрено конструкционным проектом.
Прогоны разных размеров: требуются, когда в проектах используются разные пролеты, нагрузки, детали соединений или планировки зданий.
Для производителя, обслуживающего несколько строительных рынков, ассортимент продукции может включать в себя различные высоты стенки, ширину полки, размеры кромки и толщину стали.
Специальный станок, настроенный для одного семейства профилей, может подойти для стабильного крупносерийного производства. Однако, когда заказы клиентов регулярно чередуются между секциями C и Z, объединенная линия может уменьшить необходимость дублирования основного оборудования.
Потенциальная выгода зависит от фактической конструкции машины. Покупатели должны подтвердить, что все необходимые профили попадают в диапазон поддерживаемых станком, а не предполагать, что каждый станок C&Z может производить секции любого размера.
Понимание механизма переключения C&Z
Возможность переналадки является одним из наиболее важных факторов при покупке станка для производства нескольких профилей.
В зависимости от конструкции линия C&Z может использовать регулируемые формовочные станции, подвижные роликовые компоненты, сменные инструменты или комбинацию этих устройств. Некоторые конфигурации допускают автоматическую настройку выбранных размеров, тогда как другие требуют ручных операций.
|
Метод переключения |
Характеристики производства |
Подходящий сценарий покупки |
|---|---|---|
|
Ручная регулировка |
Операторы настраивают указанные компоненты при изменении размера или профиля. |
Заводы с меньшим количеством переналадок и более длительными производственными партиями |
|
Полуавтоматическая регулировка |
Выбранные настройки контролируются механически или электронно, при этом остается некоторая ручная работа. |
Производители с умеренным ассортиментом профилей |
|
Автоматическая регулировка размера |
Запрограммированные настройки сокращают объем работы по настройке поддерживаемых размеров. |
Заводы, осуществляющие частые изменения между несколькими спецификациями |
Термин «автоматическое переключение» должен быть четко определен в предложении. Он может охватывать регулировку высоты стенки и полки без автоматического выполнения каждого преобразования C в Z, замены штампа или других задач по настройке.
Перед покупкой попросите производителя продемонстрировать полную смену двух предполагаемых вами профилей. Измерьте время от последнего приемлемого куска первого заказа до первого приемлемого куска следующего заказа. Это обеспечивает более полезное сравнение, чем просто синхронизация механизма регулировки машины.
Прежде чем сравнивать цены, подтвердите технические характеристики.
Рабочий диапазон машины должен соответствовать размерам и свойствам материала прогонов, которые вы планируете продавать.
В следующей таблице представлен практический шаблон для оценки предлагаемой производственной линии. Приведенные ниже значения являются иллюстративными контрольными диапазонами для предварительного планирования, а не подтвержденными спецификациями для конкретной модели IUWON. Окончательные параметры необходимо сверить с утвержденными чертежами и конфигурацией оборудования.
|
Технический параметр |
Предварительная ссылка |
Что необходимо подтвердить |
|---|---|---|
|
Типы профилей |
Секции C и Z |
Поддерживаются ли оба семейства профилей |
|
Высота полотна |
Примерно 80–300 мм |
Минимальные и максимальные размеры для каждого типа сечения |
|
Ширина фланца |
Примерно 40–80 мм |
Поддерживаемая ширина и пределы регулировки |
|
Размер губ |
Примерно 10–25 мм |
Доступные размеры и ограничения формования |
|
Толщина материала |
Примерно 1,5–3,0 мм |
Диапазон толщины для указанной марки стали |
|
Материал |
Оцинкованная или холоднокатаная сталь |
Разрешенные марки и предел текучести |
|
Скорость формирования |
Примерно 10–30 м/мин |
Фактическая скорость при требуемых условиях штамповки и резки. |
|
Длина резки |
Зависит от чертежа |
Минимальная и максимальная длины и допуски |
|
Система управления |
Управление на базе ПЛК |
Хранение рецептов, функции настройки и интерфейс оператора. |
|
Штамповка |
Опционально или интегрировано, в зависимости от конфигурации |
Схема расположения отверстий, наборы штампов и метод позиционирования |
Эти диапазоны не должны использоваться в качестве замены технического предложения для конкретной модели. Например, машина, способная формовать лист толщиной 3,0 мм в одном профиле, может не поддерживать одинаковую скорость или размерные характеристики с любым другим профилем такой же толщины.
В надежном предложении должны быть указаны разрешенный сорт материала, максимальная толщина, размеры профиля, метод регулировки и ожидаемая производительность при определенных условиях эксплуатации.
Оценка требований к штамповке и резке
Структурные прогоны часто требуют отверстий или пазов для болтовых соединений, раскосов и установки. Их положение может быть столь же важным, как и их размер, поскольку готовые элементы должны соответствовать структурным чертежам здания.
Перед заказом станка подготовьте схему расположения отверстий для каждого профиля C и Z. Укажите диаметр отверстия или размеры прорези, расстояния от концов профиля, расстояние между отверстиями, а также необходимость наличия отверстий в перегородке, фланцах или в обоих случаях.
Затем систему перфорации следует оценить на предмет:
Совместимость с указанными схемами отверстий.
Точность позиционирования при различных размерах прогонов.
Необходимое количество штамповочных инструментов или штампов.
Время настройки при переключении между профилями.
Синхронизация с операциями подачи и резки.
Система резки также требует тщательного рассмотрения. Для некоторых производственных планов может быть достаточно системы остановки резки, тогда как система резки на лету может оказаться полезной, когда приоритетами являются непрерывная работа и более высокая производительность.
Ни один из методов не следует выбирать только по скорости. Покупатели должны проверить точность конечной длины, деформацию обрезанного конца, образование заусенцев и совместимость с требуемой геометрией сечения.
Рассчитайте производственную мощность, используя реальные заказы
Максимальная скорость формовки, указанная в предложении, не равна количеству готовых прогонов, которые может продать завод.
Фактическая производительность зависит от толщины материала, размеров профиля, циклов штамповки, частоты резки, готовой длины, замены катушки и времени, затраченного на изменение спецификаций.
Рассмотрим два сценария производства:
Производитель производит один стандартный прогон C большими партиями. В этом случае главными приоритетами могут стать стабильная скорость бега и минимальные перерывы.
Производитель поставляет различные прогоны C и Z для нескольких строительных проектов. Здесь быстрая смена, гибкая штамповка и повторяемость настроек могут быть более ценными, чем максимальная линейная скорость.
Прежде чем выбрать станок, оцените ежемесячную потребность по каждому профилю и частоту смены заказов. Это помогает определить, оправдывает ли автоматическая регулировка дополнительные затраты.
Практическое сравнение должно включать количество готовых изделий за смену, время переналадки, процент бракованной продукции, требования оператора и потери материала. Эти меры обеспечивают более реалистичную основу для оценки эффективности производства.
Оцените точность профиля и качество готовой продукции
Прогоны являются структурными компонентами, поэтому соответствие размеров влияет на сборку и установку. Станок должен формировать заданное поперечное сечение без недопустимых скручиваний, изгибов, отклонений угла фланца или ошибок в положении отверстий.
К важным точкам проверки относятся:
Ширина полотна и размеры фланца.
Геометрия губ и углы изгиба.
Прямолинейность и скручивание по готовому элементу.
Расположение и расстояние между отверстиями.
Готовая длина и качество резки.
Состояние поверхности после формовки.
Требуемые допуски должны быть указаны в чертежах изделия, применимых стандартах и требованиях приемки заказчиком. Не следует считать, что они одинаковы для каждого размера и применения прогонов.
Перед окончательной приемкой запросите пробное производство с использованием репрезентативного материала и реальных чертежей профилей C и Z. Испытание должно включать соответствующий диапазон толщины и демонстрировать процесс перехода, когда требуется несколько профилей.
Подготовьте полный запрос цен на вашу линию по производству прогонов
Подробный запрос позволяет производителю оценить необходимый инструмент, мощность привода, систему штамповки и конфигурацию переключения.
При запросе предложения укажите следующую информацию:
Чертежи профилей C и Z с размерами стенки, фланца и кромки.
Марка стали, тип покрытия, диапазон толщины и предел текучести, если указано.
Необходимые схемы отверстий и пазов для каждого профиля.
Готовые длины и размерные допуски.
Ожидаемая производительность за смену или месяц.
Частота C-Z и изменения размера.
Требуемый уровень автоматизации и функции управления.
Вес и размеры катушки, заводское питание и доступное место для установки.
Необходимое вспомогательное оборудование, монтаж, пуско-наладка и обучение операторов.
Если у вас еще нет окончательных чертежей, укажите предварительные размеры и укажите спецификации, которые остаются открытыми. Это позволяет производителю уточнить технические предположения, прежде чем устанавливать цену на линию.
Заключение
Если вашему заводу необходимо производить несколько размеров профилей C и Z без дублирования всей производственной линии для каждого семейства продуктов, стоит задуматься о машине для формования прогонов C&Z.
Лучшая конфигурация зависит от требуемого диапазона профилей, толщины стали, схемы штамповки, требований к резке, состава заказов и частоты переналадок. Покупателям следует сравнивать машины с этими условиями эксплуатации, а не полагаться только на заявленную скорость или количество регулируемых размеров.
Ищете линию по производству прогонов C&Z для своего следующего проекта?
IUWON может просмотреть чертежи вашего профиля, спецификации материалов, требования к штамповке и производственные цели, чтобы определить подходящую конфигурацию машины. Предоставление этой информации на этапе запроса упрощает оценку вариантов замены, подтверждение рабочего диапазона и подготовку предложения, отражающего ваши фактические производственные потребности.