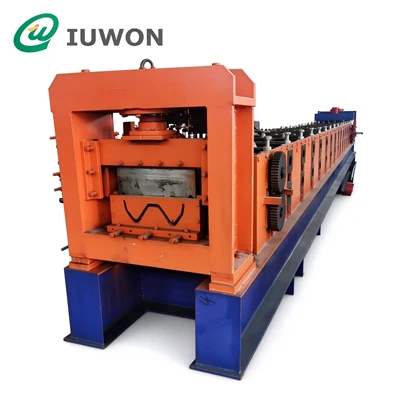
Выбор машины для профилирования профилей Sigma или U требует большего, чем просто сравнение цен на оборудование и заявленных скоростей производства. Производителям необходимо учитывать геометрию профиля, толщину стали, структурные требования, схемы штамповки, точность конечной длины и ассортимент продукции, которую они собираются поставлять.
Сигма- и U-профили служат разным целям в стальных конструкциях. Профили Sigma имеют дополнительные изгибы и ребра жесткости, а U-профили имеют сравнительно прямолинейное сечение. Эти различия влияют на процесс формовки, конструкцию оснастки, конфигурацию машины и стоимость производства.
Для производителей, поставляющих стальные строительные компоненты, системы каркаса крыш и стен, промышленные объекты, сельскохозяйственные здания и другие конструкции, выбор правильной производственной линии может помочь контролировать производственные затраты, сохраняя при этом постоянные размеры готовой продукции.
В этом руководстве объясняется, как сравнить машины для профилирования профилей Sigma и U, определить важные технические характеристики и подготовить эффективный запрос на оборудование.
Поймите разницу между Sigma и U-прогонами
Первый шаг — определить, какие профили нужны вашим клиентам. Хотя оба они изготовлены из рулонной стали, их поперечное сечение и конструктивные функции различны.
Сигма Прогоны
Прогоны Sigma имеют характерное поперечное сечение с дополнительными изгибами или элементами жесткости. Эти геометрические особенности влияют на жесткость и структурное поведение секции, что делает профили Sigma полезными в тех случаях, когда требуемые характеристики должны быть достигнуты в пределах определенной глубины секции.
Типичные области применения включают в себя:
Каркас крыши и стен промышленного здания.
Склады и мастерские из металлоконструкций.
Системы поддержки облицовки.
Каркас коммерческого здания.
Другие инженерные стальные конструкции, требующие элементов сигма-образной формы.
Фактическая несущая способность зависит от размеров профиля, марки материала, толщины, условий опоры и конструкции конструкции. Покупатели не должны предполагать, что каждый профиль Sigma может заменить более глубокую секцию C или U без технической проверки.
U-прогоны
U-образные прогоны имеют U-образное поперечное сечение и могут быть изготовлены различной ширины, высоты и толщины в соответствии с требованиями проекта.
Типичные области применения включают в себя:
Несущие конструкции крыши и стен.
Второстепенные элементы каркаса.
Опорные рамы оборудования.
Сельскохозяйственные и промышленные постройки.
Сборка стального каркаса по индивидуальному заказу.
U-профили могут быть выбраны, если их геометрия соответствует конструкции соединения, доступному пространству для установки и требуемым конструктивным характеристикам.
Ключевые различия для покупателей оборудования
| Фактор выбора | Сигма прогон | У прогон |
|---|---|---|
| Поперечное сечение | Включает дополнительные изгибы или элементы жесткости. | Обычно U-образная открытая секция. |
| Формирование сложности | Обычно требует более сложной последовательности формования. | Зависит от размеров и геометрии изгиба |
| Требования к инструментам | Должен соответствовать указанным характеристикам жесткости. | Должны совпадать размеры стенки, фланца и кромки. |
| Структурное исполнение | Зависит от геометрии сечения и инженерных расчетов | Зависит от геометрии сечения и инженерных расчетов |
| Производственные соображения | Точность формовки на ребрах и изгибах особенно важна. | Согласованность размеров и геометрия фланцев остаются важными |
| Выбор оборудования | Оцените расположение станции, ассортимент материалов и производительность формования. | Оцените рабочий диапазон, метод регулировки и совместимость материалов. |
Машина, предназначенная для одного профиля, не должна автоматически считаться подходящей для другого. Прежде чем заказывать комбинированную производственную линию, предоставьте чертежи профиля и запросите подтверждение необходимого инструмента, функций регулировки и поддерживаемого диапазона материалов.
Подтвердите необходимые размеры профиля
Размеры профиля определяют, сможет ли машина производить продукцию, необходимую вашим клиентам. Цитирование, основанное только на словах «Сигма-прогон» или «U-прогон», является недостаточным, поскольку для разных проектов могут потребоваться существенно разные поперечные сечения.
Для каждого профиля подготовьте следующие размеры:
Высота полотна или общая глубина секции.
Ширина фланца.
Размеры кромки, где это применимо.
Размеры ребер жесткости для профилей Sigma.
Углы изгиба и геометрия углов.
Расположение отверстий и детали соединения.
Длина готового изделия.
Изготовителю следует использовать эти чертежи для определения последовательности формовки, конфигурации роликов, нагрузки на вал и требуемого диапазона регулировки.
Например, завод, производящий ограниченный ассортимент стандартных U-образных профилей, может отдать предпочтение простой конфигурации машины и стабильному производству. Производителю, производящему несколько профилей Sigma с различным расположением ребер, может потребоваться более специализированный инструмент или специальная установка для формования.
Если в ассортимент продукции входит несколько вариантов высоты полотна и ширины полки, спросите, можно ли отрегулировать эти размеры без замены всего набора роликов. Ответ влияет как на первоначальные инвестиции в оборудование, так и на время, необходимое для изменения производственных спецификаций.
Сравните технические параметры перед покупкой
Технические характеристики служат практической отправной точкой для сравнения предложений по оборудованию. Однако опубликованные цифры следует рассматривать как значения для конкретной модели только в том случае, если они подтверждены производителем для предлагаемой конфигурации.
В следующей таблице приведены иллюстративные ссылки для предварительного выбора. Эти цифры не являются гарантией того, что один станок может производить оба типа профиля или одновременно охватывать все указанные значения.
| Технический параметр | U-прогонная линия | Линия прогона Sigma |
|---|---|---|
| Толщина эталонного материала | 0,7–2,5 мм | 1,5–4,0 мм |
| Эталонная максимальная скорость формования | 15–20 м/мин | 10–14 м/мин |
| Справочные станции формирования | 12–15 | 18–22 |
| Эталонная мощность главного двигателя | 15–20 кВт | 25–32 кВт |
| Допуск длины резки | Около ±1,0 мм | Около ±1,5 мм |
| Отклонение положения штамповки | Около ±0,7 мм | Около ±1,0 мм |
Важно: это предварительные справочные данные, взятые на основе опубликованных параметров оборудования, а не универсальных отраслевых стандартов. Перед покупкой подтвердите фактический диапазон толщины, скорость, мощность двигателя, количество станций и допуски на соответствие выбранной модели станка, утвержденным чертежам профиля и согласованным условиям испытаний.
Таблица показывает, почему покупателям следует сравнивать полные технические конфигурации, а не полагаться на одну-единственную спецификацию. Сигма-формовка может потребовать другого расположения роликов и мощности привода из-за более сложного поперечного сечения. Фактические требования зависят от прочности материала, толщины, размеров и конструкции формовки.
При оценке предложений подтвердите, включает ли заявленная скорость производства операции штамповки и резки. Также установите, применим ли указанный допуск ко всем размерам профиля или только к определенному испытуемому изделию.
Выберите правильную толщину материала и марку стали.
Выбор материала влияет на усилие формовки, износ инструмента, скорость производства и точность готового профиля.
Распространенные варианты материалов включают оцинкованную сталь, сталь с предварительно окрашенным покрытием и другие марки стали, указанные в конструктивных требованиях заказчика. Станок должен быть настроен на фактические свойства материала, а не только на толщину.
Прежде чем запросить предложение, подтвердите:
Минимальная и максимальная толщина материала.
Марка стали и заданный предел текучести.
Тип покрытия и состояние поверхности.
Ширина рулона для каждого профиля.
Максимальный вес и размеры рулона.
Обязательные свойства готового профиля.
Машина, предназначенная для более тонкой стали, может не иметь мощности привода, прочности вала или конфигурации роликов, необходимых для более толстых или более прочных материалов.
Аналогично, увеличение диапазона толщины может повлиять на общую стоимость оборудования. Покупателям следует избегать указания излишне широкого ассортимента материалов, за исключением случаев, когда будущие производственные потребности оправдывают дополнительные инвестиции.
Для оцинкованных или предварительно окрашенных материалов также следует учитывать защиту поверхности. Состояние роликов, выравнивание полосы и обращение с материалом влияют на риск появления царапин или повреждения покрытия во время производства.
Самый эффективный подход — предоставить производителю спецификации самых тяжелых и легких материалов, ожидаемых при обычном производстве, а также репрезентативные чертежи профилей.
Оценка станций формования и конструкции роликов
Секция профилирования постепенно формирует плоскую стальную полосу необходимого сечения с помощью ряда роликовых станций. Каждая станция вносит свой вклад в последовательность формирования, и общее расположение должно соответствовать геометрии профиля.
Для производства прогонов Sigma
Профили Sigma содержат дополнительные изгибы и элементы жесткости, которые необходимо формировать последовательно. Покупателям следует изучить, как последовательность роликов создает эти детали, не вызывая чрезмерной деформации, неравномерных изгибов или скручивания профиля.
Конструкция ролика должна соответствовать указанной высоте полотна, ширине полки, расположению ребер и толщине материала. Машина также должна сохранять необходимые размеры на протяжении всего производственного цикла.
Для производства U-прогонов
U-образные профили могут иметь более простое поперечное сечение, но точность остается важной. Неравномерная высота фланцев, неправильные углы изгиба или несоответствующие размеры стенки могут повлиять на посадку во время установки.
Покупатели должны проверить входные направляющие, выравнивание роликов, жесткость вала и механизм регулировки. Эти компоненты помогают сохранять положение полосы при ее прохождении через секцию формования.
Вопросы, которые следует задать производителю
Сколько формовочных станций входит в предлагаемую конфигурацию?
Какой материал ролика и термическая обработка указаны?
Может ли машина обрабатывать сталь требуемой марки и толщины?
Какие размеры можно отрегулировать без замены оснастки?
Как производитель будет проверять размеры готового профиля?
Может ли производство образцов быть выполнено с использованием фактического материала покупателя?
Количество станций следует оценивать в зависимости от процесса формирования, а не рассматривать как независимую меру качества. Подходящая последовательность роликов, достаточная жесткость станка и правильная конструкция инструмента важнее, чем просто количество станций.
Решите, нужна ли вам одна машина или отдельные производственные линии
Производители, планирующие производить прогоны Sigma и U, должны решить, подходит ли комбинированная линия или отдельные машины обеспечат большую долгосрочную ценность.
Общая линия может сократить дублирование оборудования, требования к площади цеха и первоначальные инвестиции, необходимые для производства нескольких типов профилей. Однако осуществимость зависит от того, может ли машина поддерживать требуемые сечения и практичен ли процесс переключения.
Комбинированная линия может подойти, если:
Требуемые профили входят в проверенную конфигурацию общего компьютера.
Объемы производства умеренные или распределены по нескольким типам профилей.
Завод хочет сократить количество основных станков.
Переналадки могут быть выполнены в рамках имеющегося производственного графика.
Затраты на замену и настройку инструмента остаются управляемыми.
Отдельные строки могут быть более уместны, если:
Профили Sigma и U требуют существенно разных конфигураций станков.
Оба семейства продуктов должны работать одновременно.
Объемы производства высоки, а графики пересекаются.
Частые переналадки сокращают полезное время производства.
Специальные инструменты или требования к процессу оправдывают использование отдельного оборудования.
Решение должно основываться на ожидаемом объеме производства, частоте переналадки, требованиях к рабочей силе и загрузке оборудования.
Например, если фабрика производит прогоны Sigma в течение нескольких дней, а затем переключается на U-образные профили для другого крупного заказа, комбинированная линия может оказаться практичной, если процесс перехода будет эффективным. Если оба семейства продуктов требуются постоянно, отдельные линии могут обеспечить большую гибкость планирования.
Прежде чем принимать окончательное решение, запросите сравнение общего объема инвестиций и ожидаемых эксплуатационных затрат для обеих конфигураций.
Проверьте требования к перфорации и точность отверстий.
Структурные прогоны часто требуют отверстий для болтов, кронштейнов и других соединительных компонентов. Их положение должно соответствовать установочным чертежам, чтобы готовые элементы подходили к предполагаемой сборке.
Требования к перфорации следует указывать отдельно для каждого профиля. Укажите диаметр отверстия, размеры пазов, расстояние, расстояние от конца профиля и расположение каждого отверстия.
На производственной линии может использоваться предварительная штамповка перед формовкой или другая схема перфорации, подходящая для указанной конструкции. Выбор подходящего метода зависит от геометрии профиля, расположения отверстий и производственного процесса.
Для профилей Sigma особое внимание следует уделять отверстиям, расположенным вблизи ребер жесткости или изгибов. Для U-образных профилей убедитесь, что позиции перфорации остаются правильными при изменении размеров стенки или полки.
Систему перфорации следует оценить на предмет:
Максимальная толщина материала и пробивная способность.
Необходимое количество и тип штампов.
Точность положения отверстия.
Программируемый интервал и индексация.
Требования к переключению между профилями.
Синхронизация с подачей, формованием и резкой.
Если завод выпускает несколько изделий с разным расположением отверстий, поинтересуйтесь, можно ли хранить рецепты производства в системе управления и какие ручные операции требуются при изменении спецификации.
Оценка точности резки и требований к конечной длине
Система резки определяет, соответствуют ли готовые прогоны требуемой длине и характеристикам конечного качества.
Прогоны Sigma и U могут поставляться различной длины в соответствии с проектными чертежами. Поэтому покупатели должны подтвердить минимальную и максимальную длину резки, указанный допуск и метод, используемый для измерения и контроля резки.
На производственной линии может использоваться система остановки или поточная резка, в зависимости от конструкции машины и производственных требований.
Важные соображения включают в себя:
Консистенция готовой длины.
Деформация торца среза и образование заусенцев.
Срок службы лезвия или режущего инструмента.
Синхронизация со скоростью формования.
Легкость установки различной длины.
Совместимость с автоматическим оборудованием для штабелирования или разгрузки.
В крупных строительных проектах изменение длины может усложнить сборку и установку. Поэтому покупатели должны определить критерии приемки до производства оборудования.
Во время приемочных испытаний станка проверяйте размеры готовых деталей, а не полагайтесь исключительно на точность, заявленную для энкодера или системы управления.
Рассчитать практическую производственную мощность
Максимальная скорость линии — это лишь часть планирования производства. Фактическая производительность зависит от толщины материала, геометрии профиля, циклов штамповки, готовой длины, замены рулона и времени, необходимого для настройки и проверки.
Завод, производящий один профиль большими партиями, может отдавать предпочтение стабильной скорости работы. Завод, обслуживающий несколько строительных проектов, может придавать большее значение быстрой регулировке и повторяемым настройкам.
Перед заказом оцените необходимую производительность за смену и в месяц. Учитывайте время на загрузку материала, проверку качества, обслуживание инструмента и изменение профиля.
Попросите производителя уточнить:
Максимальная скорость механической формовки.
Ожидаемая скорость производства для каждого указанного профиля.
Включают ли показатели скорости штамповку и резку.
Время переключения между требуемыми размерами.
Ожидаемые требования оператора.
Процедуры проверки готовой продукции.
Условия, при которых может быть достигнут заявленный результат.
Реалистичная оценка мощности должна быть сосредоточена на приемлемой готовой продукции, а не на теоретической линейной скорости. Это облегчает сравнение предложений по оборудованию и определение того, соответствуют ли инвестиции фактическим производственным потребностям завода.
Рассмотрите возможность автоматизации и будущих изменений в продуктах
Автоматизация может сократить повторяющуюся работу по настройке и повысить стабильность производства, однако функции, входящие в состав машины, различаются.
Некоторые производственные линии позволяют операторам устанавливать длину резки и объемы производства с помощью системы управления ПЛК. Другие могут включать сохраненные рецепты или функции моторизованной регулировки для выбранных размеров профиля.
Покупатели должны различать автоматическую работу и автоматическое изменение размера. Машина, которая запускается автоматически после настройки, может по-прежнему требовать ручной регулировки при изменении высоты полотна, ширины полки, инструмента или типа профиля.
Перед покупкой подтвердите:
Какие размеры можно корректировать автоматически.
Требуется ли замена инструмента для преобразования Sigma в U.
Можно ли сохранить и вызвать производственные параметры.
Сколько времени занимает типичное изменение размера.
Необходимо ли заменять штампы вручную.
Какая подготовка требуется для операторов.
Заводы, планирующие добавить новые спецификации продукции, должны обсудить эти требования на начальном этапе проектирования машины. Будущая гибкость полезна только тогда, когда механическая конструкция машины, система управления и инструменты могут поддерживать запланированные изменения.
Подготовьте полный запрос на оборудование
Подробный запрос цен помогает производителю определить правильную конфигурацию машины и избежать допущений, которые могут повлиять на окончательную цену.
По возможности предоставьте следующую информацию:
| Пункт запроса | Информация для подготовки |
|---|---|
| Типы профилей | Сигма, U или оба |
| Чертежи профиля | Размеры стенки, полки, кромки, ребра и изгиба |
| Характеристики материала | Марка стали, толщина, предел текучести и покрытие. |
| Информация о катушке | Ширина, внутренний диаметр, внешний диаметр и вес. |
| Требования к штамповке | Размеры, расположение, расстояние и расположение отверстий |
| Требования к резке | Готовые длины и допустимые допуски |
| Производственные цели | Ожидаемая производительность за смену или месяц |
| Потребности в перенастройке | Требуемый диапазон регулировки и частота изменения профиля |
| Автоматизация | Стандартное управление ПЛК, сохраненные рецепты или автоматическая регулировка. |
| Заводские условия | Электроснабжение, доступная площадь и погрузочно-разгрузочные работы. |
| Объем поставки | Разматыватель, выравнивание, штамповка, формовка, резка, штабелирование, установка и обучение |
Если некоторые размеры не были окончательно определены, предоставьте предварительные чертежи и определите невыполненные требования. Затем производитель может уточнить предположения, использованные в первоначальном предложении.
При сравнении предложений убедитесь, что каждое предложение охватывает один и тот же диапазон материалов, размеры профиля, требования к штамповке, функции резки и вспомогательное оборудование. В противном случае более низкая первоначальная цена может отражать более узкие возможности машины, а не более высокую стоимость.
Вывод: подберите машину к своему ассортименту продукции
Выбор между профилегибочной машиной Sigma и U-образным профилем начинается с готового профиля, характеристик материала и ожидаемого производственного спроса.
Сигма-секции обычно требуют тщательного контроля дополнительных изгибов и характеристик жесткости, тогда как U-образные секции имеют свои собственные требования к размерам и форме. Комбинированная производственная линия может быть практичной, если оба профиля соответствуют проверенной конфигурации машины, но покупатели должны подтвердить совместимость инструментов и процедуры замены перед заказом.
Наиболее подходящей машиной является та, которая соответствует требуемому диапазону профилей, поддерживает заданные размеры, поддерживает необходимые операции штамповки и резки и обеспечивает практическую производительность в рамках заводского бюджета и производственного графика.
Планируете линию по производству прогонов Sigma или U?
IUWON может просмотреть чертежи вашего профиля, толщину стали, схемы штамповки и целевые показатели производительности, чтобы определить подходящую конфигурацию профилирования. Предоставление этой информации на этапе предложения упрощает подтверждение рабочего диапазона, оценку вариантов автоматизации и определение оборудования, необходимого для вашего производственного проекта.