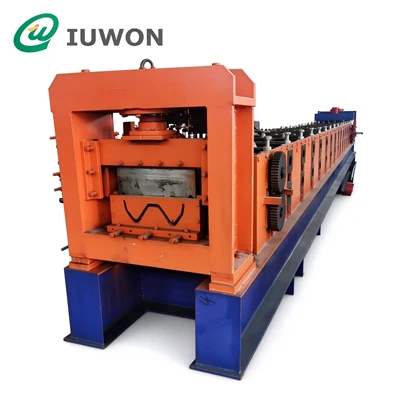
Когда покупатели сравниваютпрофилированиемашин, скорость часто является одной из первых характеристик, которые они проверяют. Скорость машины обычно выражается в метрах в минуту, но само по себе это число не определяет фактическую производственную мощность. Станок, работающий со скоростью 20 м/мин, не может производить в два раза больше готовых профилей, чем станок, работающий со скоростью 10 м/мин, если на производственной линии предусмотрена частая штамповка, резка, ускорение или смена материалов.
Для закупок более полезным вопросом является то, насколько быстро вся линия сможет производить приемлемые профили из требуемого материала, геометрии профиля и условий производства.

Какова нормальная рабочая скорость профилегибочной машины?
Не существует единой стандартной скорости для всех.профилированиемашины. Подходящий рабочий диапазон зависит от формуемого продукта, толщины материала, геометрии профиля, количества формовочных станций, требований к штамповке, метода резки и требуемой точности размеров.
Простые кровельные панели, как правило, могут быть рассчитаны на более высокие скорости непрерывного формования, чем сложные структурные профили, поскольку поперечное сечение может потребовать меньшего количества этапов деформации. Прогон AC или Z с несколькими изгибами и встроенной перфорацией может потребовать другого рабочего диапазона.
Таким образом, покупателям следует сравнивать рекомендуемую рабочую скорость для конкретного профиля, а не сравнивать максимальные скорости между несвязанными машинами.
Почему разные профилегибочные машины работают с разной скоростью?
Процесс формования основан на постепенной деформации. Каждая роликовая станция меняет определенную часть полосы, и материал должен оставаться стабильным при прохождении через всю секцию формования.
На скорость машины влияют несколько технических условий:
- Геометрия профиля и количество изгибов
- Толщина и прочность материала
- Количество и расположение формовочных станций
- Диаметр ролика и метод формования
- Стабильность кормления
- Цикл штамповки и резки
- Требуемый размерный допуск
Таким образом, машина, предназначенная для изготовления простого профиля панели, может работать на скорости, отличной от скорости машины, производящей тяжелые конструкционные секции, даже если обе машины используют одинаковые приводные двигатели.
В чем разница между скоростью формовки и скоростью производства?
Скорость формовки характеризует, насколько быстро металлическая полоса проходит черезпрофилированиераздел. Скорость производства более тесно связана с тем, сколько готовых изделий может произвести вся линия за определенный период.
Например, если машина формирует материал со скоростью 18 м/мин, для готовой панели длиной 6 метров потребуется примерно 20 секунд непрерывного перемещения материала. Но полный цикл может также включать время резки, ускорение, замедление машины и погрузочно-разгрузочные работы.
Это означает, что покупатели должны различать:
Линейная скорость формовки → Время цикла готовой детали → Фактическая производительность
Для массового производства фактическая производительность обычно более полезна, чем максимальная линейная скорость, указанная в характеристиках машины.
Как форма профиля влияет на достижимую скорость формовки?
Геометрия профиля имеет прямую связь со скоростью формовки. Профиль с небольшим количеством постепенных изгибов обычно формируется быстрее, чем профиль, содержащий глубокие каналы, узкие полки, резкие переходы или несколько асимметричных участков.
Во время высокоскоростной формовки полоса должна оставаться в правильном положении, в то время как каждая роликовая станция вызывает дополнительную деформацию. Если последовательность формовки слишком агрессивная, в материале может возникнуть деформация кромок, скручивание профиля, чрезмерная упругость или изменение размеров.
По этой причине конструкцию роликовой станции и скорость следует рассматривать вместе. Цель состоит не в том, чтобы просто перемещать полосу быстрее, а в том, чтобы сохранить необходимое поперечное сечение, одновременно увеличивая производительность.
Почему простые профили могут работать быстрее, чем сложные?
Простой профиль обычно требует меньшего контроля деформации. Материал может проходить через формовочные станции с более высокой скоростью, поскольку каждая станция вносит относительно предсказуемые изменения в геометрию.
Сложные профили требуют более тщательного распределения деформации. Например, для секции с несколькими фланцами и малыми радиусами углов может потребоваться больше проходов формовки, чтобы предотвратить чрезмерную нагрузку на одной станции.
Разница становится более существенной, если профиль также включает штамповку, надрез или другие операции. В этих случаях участок формовки может быть не единственным фактором, ограничивающим производственный цикл.
Как толщина листа влияет на рекомендуемую скорость линии?
Толщина материала влияет на силу формования и поведение деформации. По мере увеличения толщины машине обычно приходится выдерживать большие нагрузки при формовке, что может повлиять на соответствующую рабочую скорость.
Прочность материала также имеет значение. Два рулона стали одинаковой толщины могут вести себя по-разному, если их пределы текучести различны.
По этой причине рекомендуемую скорость следует оценивать вместе с:
| Состояние материала | Влияние на выбор скорости |
|---|---|
| Тонкий лист | Обычно требуется меньшее формовочное усилие |
| Толстый лист | Требует большей формовочной нагрузки |
| Высокопрочная сталь | Может потребоваться более контролируемое формование |
| Лист с покрытием | Требует внимания к контакту с роликами и защите поверхности. |
| Переменный диапазон материалов | Могут потребоваться другие рабочие настройки |
Производитель должен определять диапазон скоростей в соответствии с фактическими спецификациями материала, а не указывать одно универсальное число.
Всегда ли увеличение скорости профилирования рулонов увеличивает производительность?
Не обязательно. Увеличение линейной скорости может увеличить теоретическую производительность, но только тогда, когда остальная часть производственной линии сможет поддерживать ту же частоту цикла.
На более высоких скоростях более важными становятся стабильность подачи, выравнивание роликов, реакция резания, частота штамповки и обработка готового профиля. Если один из этих процессов становится узким местом, увеличение скорости формования может незначительно улучшить фактическую производительность.
Для покупателя, производящего фиксированное количество в день, может оказаться более экономичным выбрать машину со стабильной рабочей скоростью, соответствующей требуемому производственному заданию, а не платить за неоправданно высокую максимальную скорость.
Как циклы штамповки и резки ограничивают общую скорость линии?
Штамповка и резка могут стать ограничивающими факторами для автоматизированной линии профилирования.
Если профиль требует отверстий через фиксированные интервалы, система перфорации должна работать в зависимости от длины подачи материала. Когда готовые детали короткие, операции резки происходят чаще и могут оказать большее влияние на производственный цикл.
Отношения можно упростить следующим образом:
Требуемая производительность=Скорость линии × Доступное время производства ÷ Длина готовой детали
Фактическая производительность по-прежнему будет зависеть от штамповки, резки, настройки, загрузки материала и других условий эксплуатации.
Именно поэтому покупателям следует оценивать машину как полную производственную линию, а не ориентироваться только на максимальную скорость формовочной секции.
Как стабильность подачи рулонов влияет на высокоскоростную формовку рулонов?
По мере увеличения скорости линии стабильная подача материала становится все более важной. Полоса должна входить на первую станцию формования в постоянном положении без чрезмерного бокового смещения или проскальзывания.
Система подачи обычно работает вместе с разматывателем, направляющими роликами и секцией формования. Неправильная регулировка направляющей или нестабильное давление подачи могут привести к смещению полосы от центральной линии станка.
На более низких скоростях некоторые проблемы с выравниванием могут быть менее очевидными. На более высоких скоростях та же нестабильность может привести к более заметным отклонениям профиля, отметинам на поверхности или неправильным положениям штамповки.
Поэтому высокоскоростное производство требует, чтобы система подачи, формовочные валки и система управления работали как один скоординированный процесс.
Какую скорость следует использовать при испытании профилегибочной машины?
Заводские испытания не должны фокусироваться только на максимальной скорости машины. Более полезным тестом является то, может ли машина стабильно производить требуемый профиль при согласованной производственной скорости.
Во время тестирования покупатели должны проверить размеры профиля, прямолинейность, состояние поверхности, длину резки, положение отверстий, если это применимо, а также стабильность автоматической производственной последовательности.
Если машина соответствует требуемым размерам при согласованной рабочей скорости, это является более полезным доказательством производительности, чем просто демонстрация максимально возможных метров в минуту.
Как меняется конфигурация машины, когда требуется высокоскоростное производство?
Высокоскоростное производство требует координации между механическими и электрическими системами. Система подачи, формовочные ролики, трансмиссия, режущий блок, ПЛК, датчики и система обработки готовой продукции должны работать в рамках требуемого производственного цикла.
Рама машины и система роликов также должны сохранять соосность при непрерывной работе. Электрическое управление становится особенно важным, когда линия требует быстрого ускорения, точного контроля длины, синхронной штамповки или резки на лету.
Таким образом, высокоскоростная профилегибочная машина — это не просто стандартная машина, работающая быстрее. Полная конфигурация должна быть спроектирована с учетом целевой скорости производства.

Что следует проверить покупателям при сравнении скорости профилегибочной машины?
При сравнении поставщиков покупатели не должны рассматривать максимальную скорость как независимую характеристику. Полезное техническое сравнение должно связать скорость с реальным продуктом и условиями производства.
В предложении должна быть четко указана применимая толщина материала, тип профиля, рекомендуемая рабочая скорость, максимальная скорость, где это применимо, конфигурация штамповки и резки, а также ожидаемая производительность.
Для индивидуального проекта профилирования покупатели могут предоставить чертеж профиля, толщину материала, ширину рулона, готовую длину, требования к штамповке и целевой объем производства. Эти параметры позволяют производителю определить подходящий диапазон скоростей и конфигурацию машины на основе фактического производственного процесса.
Заключение
Скорость профилегибочной машины не определяется одним числом. Это результат взаимосвязи между геометрией профиля, свойствами материала, конструкцией формовки, стабильностью подачи, штамповкой, резкой, конструкцией машины и системами управления.
Для закупок наиболее полезным вопросом является не просто «Насколько быстро может работать машина?» но «На какой скорости вся производственная линия может непрерывно производить необходимый мне профиль в пределах заданных допусков на размеры?»
Этот подход обеспечивает более реалистичную основу для сравнения поставщиков профилегибочных машин и выбора конфигурации, соответствующей фактической производственной цели.