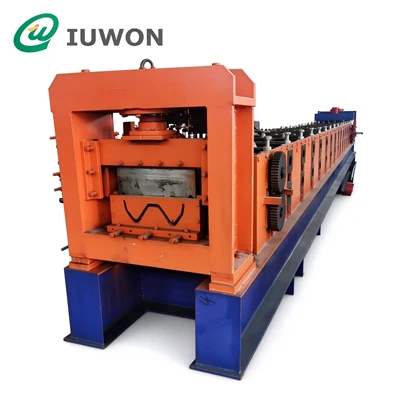
Отраслевая заметка от команды инженеров iuwon
Мировой сектор солнечных установок продолжает быстро расширяться, вызывая спрос на стабильные, высококачественные стойки стоек в больших масштабах. Канал для солнечной стойки, также известный как unistrut или монтажная стойка, действует как фундаментальный опорный каркас для фотоэлектрических панелей, инверторов, узлов прокладки кабелей и стеллажных конструкций в наземных солнечных фермах, коммерческих системах на крышах и в проектах автономного электроснабжения. В то время как многие покупатели изначально рассматривают все оборудование для профилирования стоек как взаимозаменяемое, опытные производители солнечных металлических компонентов понимают, что неправильно подобранная машина создает каскадные производственные проблемы: непостоянные размеры профиля, частый возврат пружины, короткий срок службы инструмента, медленная смена и готовая стойка, которая не проходит нагрузочные испытания на месте.
В этом руководстве представлены важнейшие факторы покупки профилегибочных машин для профилей стоек с солнечными батареями, предназначенных для владельцев заводов, руководителей производства, специалистов по закупкам и экспортеров компонентов для стоек на солнечных батареях. Каждый фактор связан с реальными производственными результатами, долгосрочными эксплуатационными расходами и соответствием готовой стойки международным стандартам крепления солнечных батарей. Ассортимент нашего оборудования охватывает профили с максимальной шириной формования до 300 мм, что полностью соответствует большинству основных требований к солнечным опорам и кабельным каналам.
Уточните технические характеристики продукта Solar Strut перед предложением
Прежде чем оценивать предложение на любую машину, вы должны указать точные характеристики стоек, которые требуются вашему рынку, поскольку вся линия профилирования спроектирована с учетом этих параметров. В отличие от стойки общей конструкции, солнечная стойка имеет уникальные конструктивные приоритеты: высокая прочность на разрыв, равномерное расположение пазов, точное расстояние между пазами для совместимости крепежных элементов и надежная работа при наружных ветровых, снеговых и термоциклических нагрузках.
Распространенные типы профилей солнечных стоек
Самый популярный профиль солнечной стойки — стандартный С-образный профиль 41×41 мм и 41×21 мм с прорезными отверстиями, расположенными в основании канала или на боковых фланцах. Другие распространенные варианты включают усиленную двойную стойку, толстостенную сварную стойку и стойку закрытого сечения, специально разработанную для солнечных электростанций с сильным ветром. Все профили, которые мы поставляем, имеют максимальную ширину формовки 300 мм и подходят для большинства стоек для солнечных батарей, кабельных лотков и вспомогательных опорных профилей для фотоэлектрических проектов.
Сырье и диапазон толщины
Выбор материала зависит от среды применения. Предварительно оцинкованная сталь доминирует в экономически чувствительных проектах, в то время как горячеоцинкованная сталь, алюминиевые сплавы и нержавеющая сталь широко используются в прибрежных и подверженных коррозии регионах. Солнечная стойка для легких условий эксплуатации обычно имеет толщину от 1,2 до 2,0 мм. Прочная стойка для больших стоек для солнечных батарей, монтируемых на земле, покрывает толщину от 2,0 до 3,0 мм. Прокатный стан, откалиброванный под тонкую оцинкованную полосу толщиной 1,2 мм, не может надежно формовать высокопрочную сталь толщиной 2,5 мм без прогиба рамы, скручивания профиля или чрезмерного пружинения.
Создайте полную матрицу спецификаций
Подготовьте для поставщиков полную производственную матрицу, охватывающую диапазон размеров профиля (макс. ширина 300 мм), марки материалов, минимальную/максимальную толщину полосы, предел текучести необработанного рулона, схему расположения пазов, допуск на готовую длину и требования к поверхности. Эта матрица не позволяет поставщикам предлагать некачественное оборудование, которое соответствует лишь узкому спектру вашего плана выпуска продукции.
Рама, вал и роликовая оснастка: механическая жесткость ядра
Механическая жесткость станины машины, формирующих валы и ролики напрямую определяет точность профиля и срок службы оборудования. Для солнечной стойки выравнивание пазов и плоскостность фланца не подлежат обсуждению; незначительное скручивание или изгиб затруднит установку на месте и приведет к сбоям в установке пружинных гаек и монтажных кронштейнов.
Сварная рама с обработкой для снятия напряжений
Опорная рама должна быть изготовлена из толстосварной стали со снятием напряжений после сварки. Снятие напряжений устраняет внутреннее сварочное напряжение; без этого процесса рама будет постепенно деформироваться после длительной непрерывной работы и смещения размеров привода. Легкие рамы из тонких пластин, скрепленные болтами, подходят только для мелкосерийного производства и не рекомендуются для массового производства солнечных компонентов. Поскольку наша конструкция ограничивает ширину полосы 300 мм, конструкция рамы оптимизирована для этого диапазона ширины, обеспечивая баланс между жесткостью и инвестиционными затратами без избыточной конструкции для сверхшироких профилей.
Кованые цельные формовочные валы
Цельнокованые валы диаметром 40–60 мм являются стандартными для надежных линий солнечных стоек. Для более толстого и высокопрочного материала требуются валы большего диаметра, чтобы уменьшить прогиб при формовочных нагрузках. Валы малого диаметра легко сгибаются под действием больших усилий, создавая нестабильные зазоры между верхними и нижними валками и ухудшая повторяемость производства. Для диапазона максимальной ширины 300 мм расположение вала и подшипников хорошо зарекомендовало себя для поддержания постоянной параллельности роликов во время длительных смен.
Материал роликовой оснастки и количество станций
Ролики – ключевая расходная часть всей линии. Cr12MoV, закаленный до твердости HRC 58–62, является предпочтительным выбором для стоек из оцинкованной стали, обеспечивая длительный срок службы и отсутствие царапин на поверхности. Хромированные ролики GCr15 подходят для мелкосерийных работ, но быстро изнашиваются при работе с толстой твердой сталью. Полированные поверхности роликов являются обязательными для алюминиевых стоек, чтобы не оставлять следов на мягких поверхностях. Для стандартной солнечной стойки 41×41 с прорезями обычно требуется 14–18 формовочных станций. Усиленная стойка с загнутыми кромками безопасности или ребрами жесткости может потребовать 20 и более станций. На большем количестве станций изгибающая сила распределяется на небольшие постепенные изгибы, чтобы снизить упругость и процент брака. Все комплекты роликов рассчитаны на профили шириной до 300 мм.
Система перфорации: критически важный модуль для стойки с прорезями
Непрерывные пазы являются основной особенностью солнечной стойки и обеспечивают гибкую регулировку зажимов панелей и монтажного оборудования. Таким образом, станция перфорации является не дополнительным дополнением, а основным функциональным модулем.
Две основные архитектуры штамповки
Исправлена механическая штамповка отверстий перед поступлением полосы в формовочные секции. Он недорог и стабилен для одного фиксированного шага паза, но переключение шаблона требует трудоемкой замены кристалла. Сервогидравлическая летучая штамповка является предпочтительным вариантом для большинства производителей солнечной энергии. Сервосистема отслеживает скорость полосы в режиме реального времени и выполняет пробивку на ходу без остановки линии. Операторы регулируют расстояние между пазами, размер отверстий и интервалы перфорации непосредственно на сенсорном экране ПЛК. Эта гибкость соответствует заказам от различных EPC-клиентов с индивидуальными конструкциями стеллажей.
Усилие штамповки, качество матрицы и контроль заусенцев
Убедитесь, что сила пуансона соответствует максимальной толщине штамповки. Пуансон меньшего размера для стали толщиной 2,0 мм заклинивает, быстро изнашивается и оставляет тяжелые заусенцы на материале толщиной 2,5 мм. Острые отверстия с низким уровнем заусенцев защищают цинковое покрытие, избегают острых кромок для монтажников и гарантируют плавное зацепление пружинных гаек. Двухрежимная пробивная станция с возможностью обхода является ценным усовершенствованием, позволяющим на одной и той же линии производить как прорезные, так и сплошные плоские стойки шириной 300 мм, что расширяет ассортимент продукции.
Система обрезки, точность длины и скорость производства
Солнечные EPC-проекты требуют жестких допусков по длине. Для большинства заказов на стойки требуется допуск по длине от ±0,5 мм до ±1 мм для быстрой сборки на месте. Низкая точность резки приведет к браковке партии и жалобам клиентов.
Летающие ножницы против летающей пилы
Летучие гидравлические ножницы с сервоприводом широко используются для стальных стоек толщиной менее 2,5 мм. Он отличается высокой скоростью цикла, чистым резом и низким уровнем шума для крупносерийного производства. Для материала толщиной более 2,5 мм или нержавеющей стали лучше подходит летучая пила, поскольку толстый высокопрочный материал ускоряет износ полотна. Режущий блок на наших линиях шириной 300 мм имеет размер, позволяющий покрыть конверт полной ширины.
Синхронизация энкодера и задание скорости
Система обрезки должна синхронизироваться с энкодером для точного измерения расстояния перемещения полосы. Недорогая резка по таймеру выйдет за пределы допуска из-за проскальзывания подающего ролика. Не сосредотачивайтесь только на скорости заголовка из котировок. Заявленная максимальная скорость может быть достигнута только в идеальных условиях. Практическая скорость движения линий солнечных стоек колеблется от 10 м/мин до 20 м/мин, в зависимости от толщины, частоты штамповки и сложности профиля. Запрашивайте реальные тестовые видеоролики с вашим целевым материалом вместо пустых демонстраций.
Подача рулона, выравнивание и обработка после резки
Набор витков, развал и скручивание сталелитейных заводов перейдут на готовую стойку, если их не устранить перед формовкой, что приведет к искривлению непригодных для использования профилей. Нельзя игнорировать настройку фронтальной подачи и выравнивания.
Выбор разматывателя
Гидравлический разматыватель с одной головкой входит в стандартную комплектацию линий с солнечными стойками и грузоподъемностью от 3 до 7 тонн. Гидравлическое расширение надежно удерживает рулоны и предотвращает их неплотную подачу во время работы на высоких скоростях. Ручные разматыватели подходят только для мелкосерийного производства и требуют постоянного контроля со стороны оператора. Ширина разматывателя соответствует максимальной ширине формовки 300 мм.
Многовалковый правильный станок
Для обеспечения стабильной плоскостности необходим 7- или 9-валковый правильный станок. Простые 5-роликовые правильные станки не могут полностью снять комплект рулонов из тяжелой высокопрочной стали. Хорошая производительность правки значительно снижает количество отходов и стабилизирует качество последующей штамповки и формовки. Правильная рама рассчитана на ширину полос до 300 мм.
Выходной стол и автоматическое штабелирование
Автоматические столы подсчета, остановки и укладки сокращают ручной труд, позволяют избежать царапин на оцинкованной поверхности и поддерживают непрерывное производство в течение длинных смен. Эта функция дает очевидные преимущества при крупных заказах солнечных электростанций с большим количеством стоек. Ширина штабелирующего стола подходит для всех профилей в пределах нашего предела формовки 300 мм.
Управление ПЛК, ЧМИ и эффективность переключения
Ассортимент продукции для стеллажей на солнечных батареях быстро расширяется. Вы можете часто переключаться между 41×41, 41×21, усиленными стойками и нестандартным расположением отверстий. Медленное переключение напрямую снижает производительность.
Система ПЛК и ЧМИ на основе рецептов
Встроенный ПЛК с сенсорным экраном HMI должен поддерживать сохраненные производственные рецепты. Параметры, включая заданную длину, расстояние между отверстиями, скорость линии и количество партии, можно вызывать за считанные секунды вместо ручного сброса для каждого нового заказа. Все настройки рецептов откалиброваны для профилей шириной менее 300 мм.
Быстрорегулируемая структура
Если вы часто производите стойки разных размеров, выбирайте линии, оснащенные быстрорегулируемыми маховиками для групп роликов. Модели, требующие ручной регулировки каждого ролика, потратят много часов на смену размера. Диапазон быстрой регулировки полностью укладывается в максимальную ширину 300 мм.
Электрическая конфигурация и удаленная поддержка
Проверьте надежность электрических компонентов и полную документацию по электромонтажу. Поддержка удаленной диагностики помогает инженерам проверять журналы ошибок и корректировать параметры в режиме онлайн, не дожидаясь обслуживания на месте.
Проектирование машин для различных материалов и антикоррозионных требований
Солнечная стойка остается на открытом воздухе в течение десятилетий под дождем, ультрафиолетом, солевыми брызгами и колебаниями температуры. Процесс формовки не должен повредить антикоррозионное покрытие необработанных полос. Полированные гладкие поверхности роликов необходимы для предварительно оцинкованной и горячеоцинкованной стали, чтобы избежать соскабливания слоев цинка. Для алюминиевых профилей необходимы немаркирующие роликовые втулки. Формовка нержавеющей стали требует особого внимания: она требует более высокой силы формования, более медленного постепенного изгиба и высококачественных инструментов для предотвращения истирания и разрывов поверхности. Все эти возможности формования доступны для полос шириной до 300 мм.
Соответствие стандартам, выборочное тестирование и послепродажное обслуживание
Компоненты солнечных стеллажей должны пройти сторонние испытания на структурную нагрузку перед приемкой EPC. Хотя сама профилегибочная машина не сертифицирована, она должна производить стабильные профили, которые постоянно соответствуют требованиям по прогибу и предельной нагрузке.
Перед покупкой попросите поставщиков предоставить тестовые образцы, изготовленные на той же модели станка, с указанием точного сорта материала и толщины (в пределах ширины 300 мм), чтобы вы могли отправить образцы в лаборатории для предпроизводственной проверки. Послепродажная поддержка имеет решающее значение для экспортных покупателей. Подтвердите гарантию, обучение оператора, руководство по установке, список запасных частей и срок поставки изнашиваемых деталей. Дешевые линии с плохой послепродажной поддержкой приведут к огромным убыткам в случае остановки производства и задержки поставок запасных частей.
Планирование бюджета и общая стоимость владения
Многие покупатели сравнивают только первоначальные цены, тогда как общая стоимость владения отражает реальные затраты на протяжении жизненного цикла оборудования. Недорогие линии с тонкими рамами, небольшими валами и базовым набором инструментов обеспечивают более высокий уровень брака, частую замену роликов и ограниченную совместимость с калибрами. Потери лома и время простоя обычно превышают первоначальный ценовой разрыв в течение 2–3 лет. Планируйте свой бюджет в соответствии с вашей дорожной картой роста. Наша платформа оптимизирована для профилей шириной до 300 мм. Компактные стандартные линии подходят для легких стоек и небольших солнечных батарей на крыше. Если вы нацелены на проекты наземного монтажа и будущее производство тяжелых стоек или нержавеющей стали, сначала инвестируйте в сложную раму, привод и перфорационную систему. Модернизация или реконструкция линии меньшего размера в дальнейшем обойдется гораздо дороже. Поскольку мы не проектируем изделия шириной более 300 мм, вы избегаете дополнительных затрат на слишком большие рамы, широкие подшипники и сверхмощные компоненты, которые вы никогда не будете использовать.
Итоговое резюме
Выбор профилегибочной машины для производства профилей для стоек с солнечными батареями – это не выбор самого быстрого или дешевого варианта. Речь идет о согласовании механической прочности, гибкости штамповки, точности резки и контроля с вашими целевыми продуктами, сырьем и рыночными стандартами. Начните с полной таблицы технических характеристик стоек и убедитесь, что все готовые профили соответствуют максимальной ширине формования 300 мм. Затем оцените жесткость рамы, характеристики вала, роликовую оснастку, сервоперфорацию, синхронную резку с энкодером, производительность правки, контроль рецептуры и послепродажную поддержку. Правильно подобранный профилегибочный станок для стоек стабильно обеспечивает стабильные, проверенные испытаниями стойки с прорезями, помогая вам заключить долгосрочные контракты с заказчиками EPC и стеллажных систем для солнечной энергетики. Для производителей солнечных компонентов это не просто производственное оборудование, а основной актив, поддерживающий устойчивый рост в цепочке поставок возобновляемых источников энергии.