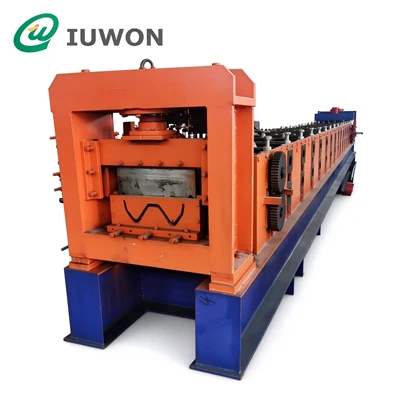
Выбор автоматической машины для профилирования рулонов кабельных лотков является важным решением для производителей, планирующих выйти на рынок прокладки кабелей или расширить существующие производственные мощности. Правильная производственная линия должна делать больше, чем просто формовать из листового металла профиль кабельного лотка. Он должен поддерживать лотки разных размеров, поддерживать точность размеров, поддерживать требования к штамповке, защищать поверхностное покрытие и поставлять готовую продукцию одинакового качества по производственной себестоимости, соответствующей бизнес-плану.
Для производителей, снабжающих электротехнических подрядчиков, инфраструктурные проекты, промышленные объекты, коммерческие здания и установки возобновляемой энергетики, решения о покупке должны основываться на полном производственном процессе, а не только на заявленной скорости машины.
Прежде чем запросить предложение, покупатели должны определить типы кабельных лотков, которые они собираются производить, характеристики материалов, требуемую производительность и необходимый уровень автоматизации. Эти факторы определяют конфигурацию станка, конструкцию оснастки, систему штамповки, метод резки и вспомогательное оборудование.
В этом руководстве объясняются ключевые моменты при выборе автоматической машины для профилирования рулонов кабельных лотков и способы оценки ее пригодности для долгосрочного производства.
Определите продукты кабельных лотков, которые вам необходимо производить
Первым шагом является определение готовой продукции, которую должна производить машина. Кабельные лотки различаются по ширине, высоте боковых стенок, конструкции дна, требованиям к нагрузке и расположению отверстий. Эти различия напрямую влияют на станции профилирования, штампы, направляющие системы и режущие инструменты.
Общие типы продуктов включают в себя:
Перфорированные кабельные лотки: имеют равномерно расположенные отверстия или прорези для поддержки прокладки, вентиляции и крепления кабеля.
Лестничные кабельные лотки: состоят из боковых поручней, соединенных перекладинами, и обычно используются для кабельных трасс, требующих вентиляции и доступной поддержки.
Кабельные лотки со сплошным дном: Обеспечивают сплошную нижнюю поверхность в тех случаях, когда требуется дополнительная поддержка кабеля или защита от падающего мусора.
Кабельные лотки для тяжелых условий эксплуатации: используйте более толстый материал, более крупные секции или усиленные профили, чтобы соответствовать более высоким требованиям к механическим нагрузкам.
Крышки кабельных лотков: устанавливаются поверх совместимых корпусов лотков для обеспечения дополнительной защиты от пыли, падающих предметов и воздействия окружающей среды.
Не каждый тип продукта может быть изготовлен на одном и том же станке без внесения изменений в оснастку или производственную конфигурацию. Линия, предназначенная для стандартного перфорированного лотка, может не подойти для сверхпрочного профиля с другим сечением и толщиной материала.
Покупатели должны подготовить список необходимых профилей, включая чертежи, размеры, диапазоны толщины и расположение отверстий. Если будущие заказы могут включать дополнительные размеры, это также следует обсудить до проектирования машины.
Проверьте толщину материала и характеристики рулона.
Выбор материала является одним из наиболее важных факторов, влияющих на конфигурацию машины. Кабельные лотки обычно изготавливаются из оцинкованной стали, предварительно оцинкованной стали, нержавеющей стали или других листовых материалов, выбранных в соответствии с условиями установки и требованиями проекта.
Указанный материал определяет силу формовки, конструкцию роликов, мощность привода, требования к резанию и скорость производства.
|
Материальный фактор |
Что покупатели должны подтвердить |
|---|---|
|
Тип материала |
Предварительно оцинкованная сталь, оцинкованная сталь, нержавеющая сталь или другие указанные марки |
|
Диапазон толщины |
Минимальная и максимальная толщина, необходимая для производства |
|
Ширина катушки |
Рассчитано на основе утвержденной развертки и геометрии профиля. |
|
Внутренний диаметр катушки |
Совместимость с оправкой разматывателя |
|
Внешний диаметр катушки |
Требования к пространству и загрузке |
|
Вес катушки |
Грузоподъемность разматывателя и погрузочно-разгрузочные устройства |
|
Состояние поверхности |
Требования к покрытию и допустимые отметки на поверхности |
Толщину материала следует оценивать вместе с пределом текучести, геометрией профиля и требованиями к готовой продукции. Два листа одинаковой номинальной толщины могут вести себя по-разному при формовке, если их механические свойства различаются.
Машина, предназначенная для изготовления тонких лотков для электрических кабелей, может не обеспечить требуемую стабильность формовки при обработке более толстой стали. И наоборот, машина, спроектированная для тяжелых материалов, может потребовать ненужных затрат на оборудование, если предполагаемое производство состоит в основном из легких профилей.
Прежде чем подтвердить предложение, покупатели должны попросить производителя указать диапазон поддерживаемых материалов и указать любые ограничения, связанные с конкретными профилями или марками стали.
Оценка системы профилирования и точности профиля
Секция профилирования определяет, насколько плоский листовой металл постепенно становится требуемым поперечным сечением кабельного лотка. Несколько роликовых станций постепенно формируют материал, контролируя его положение и уменьшая нежелательную деформацию.
Подходящая система формовки должна поддерживать постоянную геометрию профиля на протяжении всего производственного цикла. Важные размеры включают ширину лотка, высоту боковой стенки, размеры фланцев, углы изгиба и прямолинейность готовой секции.
При оценке формовочной секции покупатели должны учитывать следующие моменты.
Конструкция и материал ролика
Ролики должны быть спроектированы с учетом заданной геометрии профиля и характеристик материала. Их рабочие поверхности должны выдерживать многократные циклы формовки без чрезмерного износа, который может повлиять на постоянство размеров.
Количество и расположение формовочных станций
Необходимое количество станций зависит от сложности профиля, толщины материала, геометрии изгиба и требований к формованию. Большее количество станций не гарантирует автоматически лучший результат. Полная последовательность формования должна соответствовать реальному изделию.
Системы направляющих и выравнивания
Входные направляющие и механизмы позиционирования материала помогают поддерживать выравнивание полосы при ее прохождении через машину. Плохое выравнивание может привести к искривлению профилей, неровным фланцам или несоответствию размеров лотка.
Конфигурация рамы и привода
Рама машины, система трансмиссии и мощность привода должны соответствовать предполагаемой производственной нагрузке. Стабильная работа особенно важна при изготовлении длинных профилей или обработке более толстого материала.
Покупатели должны запросить образцы или демонстрацию продукции с использованием предполагаемого материала и чертежей профиля. Готовые образцы обеспечивают более содержательную основу для оценки, чем одни лишь описания оборудования.
Выберите правильную систему автоматической перфорации
Возможность перфорации является основным фактором при выборе автоматической линии по производству кабельных лотков. Для кабельных лотков часто требуются монтажные отверстия, соединительные пазы, крепежные отверстия или вентиляционные отверстия. Их расположение и размеры должны соответствовать конструкции установки.
Если штамповка выполняется отдельно после профилирования, производителям может потребоваться дополнительная обработка, позиционирование и вторичная обработка. Интегрированная система перфорации может сократить эти шаги и обеспечить более непрерывный производственный процесс.
Есть несколько факторов, которые необходимо оценить.
|
Требование к штамповке |
Рассмотрение покупки |
|---|---|
|
Форма отверстия |
Круглые отверстия, удлиненные прорези, прямоугольные отверстия или индивидуальные узоры. |
|
Положение отверстия |
Расстояние от края лотка, центральной линии и других отверстий |
|
Последовательность штамповки |
Предварительная штамповка перед формовкой или конфигурация, разработанная для указанного производственного процесса. |
|
Конфигурация матрицы |
Специальные матрицы или сменные инструменты для различных схем отверстий. |
|
Точность позиционирования |
Согласованность расположения отверстий по готовому профилю |
|
Скорость производства |
Цикл перфорации должен соответствовать предполагаемому линейному выходу. |
|
Обслуживание инструмента |
Доступность для замены матрицы, заточки и проверки. |
Что выбрать: предперфорацию или постперфорацию?
Ответ зависит от конструкции кабельного лотка и производственных требований.
Предварительная перфорация позволяет проделать отверстия в плоской стальной полосе перед тем, как она попадет в секцию формовки. Этот подход может подойти для многих моделей с регулярным расположением элементов и поддерживает непрерывное производство, когда процессы штамповки и формовки правильно синхронизированы.
Однако формовка меняет геометрию листового металла. Положения отверстий возле изгибов, фланцев или других сложных участков должны быть тщательно рассчитаны, чтобы гарантировать, что готовые отверстия появятся в правильных местах.
Пост-перфорация обрабатывает профиль после формования. Это может быть полезно для конкретных конструкций, в которых положение или форму отверстия трудно достичь перед формовкой, хотя может потребоваться дополнительное оборудование и обработка.
Покупателям, запрашивающим линию «под ключ», производитель должен просмотреть утвержденные чертежи, прежде чем рекомендовать метод штамповки. В предложении должны быть четко указаны перфорационный блок, расположение матрицы, поддерживаемые шаблоны и любые ограничения на изменение профиля.
Сравните методы резки и точность конечной длины
Система резки определяет, как сформированный кабельный лоток разделяется на отдельные отрезки. Подходящее решение зависит от толщины материала, поперечного сечения, требуемого качества резки, скорости производства и допустимых допусков на размеры.
Летающая система резки может резать профили во время движения производственной линии, при условии, что станок предназначен и синхронизирован для этой операции. Конфигурация с остановкой может подойти для других производственных требований, в зависимости от желаемой производительности и расположения оборудования.
При оценке раздела резки покупатели должны проверить:
Длина резки: поддерживает ли машина требуемую стандартную длину и индивидуальные размеры.
Геометрия торца: соответствуют ли обрезанные концы указанным требованиям для соединения и установки.
Образование заусенцев: остаются ли в процессе резки края, требующие дополнительной обработки.
Постоянство размеров: сохраняют ли повторяющиеся разрезы требуемую конечную длину.
Срок службы лезвия или инструмента: смогут ли режущие компоненты выдержать запланированный объем производства.
Интеграция управления: связаны ли настройки длины с системой управления линией и производственной последовательностью.
Концы кабельного лотка часто необходимо совместить с разъемами, муфтами, кронштейнами или прилегающими секциями лотка. Чрезмерное изменение длины может создать трудности при установке, особенно если изделия производятся для крупных строительных проектов.
Поэтому станок следует оценивать по фактическому допуску конечной длины, заданному заказчиком, а не по общему заявлению о высокой точности резки. Покупатели также должны определить, требуются ли для их продукции удаление заусенцев, обработка торцов или другие вторичные операции.
Оценка автоматизации, времени переналадки и требований оператора
Автоматический режим может повысить эффективность производства, но практическая ценность зависит от того, насколько ручное вмешательство остается необходимым.
Хорошо сконфигурированная производственная линия может включать в себя разматывание, правку, где это необходимо, штамповку, профилирование рулонов, измерение длины, резку и сбор готовой продукции. Централизованная система управления координирует эти процессы для поддержания заданной производственной последовательности.
При сравнении оборудования различают автоматическое производство и автоматическое переключение размеров. Это разные возможности.
Автоматическая линия может непрерывно производить один заданный профиль после того, как оператор загрузит рулон и задаст параметры производства. Однако переход на другую ширину лотка, высоту боковой стенки или схему расположения отверстий все равно может потребовать ручной регулировки, если машина не оснащена дополнительными функциями переключения.
Покупателям следует задать следующие вопросы:
Регулируются ли скорость производства, длина резки и количество партии с помощью системы управления?
Может ли машина хранить производственные рецепты для кабельных лотков различной спецификации?
Какие регулировки выполняются автоматически, а какие требуют вмешательства оператора?
Требует ли изменение размеров профиля замены роликов, штампов или режущих инструментов?
Сколько времени занимает типичное переключение в нормальных условиях эксплуатации?
Какая подготовка операторов требуется для повседневного производства и устранения неполадок?
Для заводов, производящих большие партии изделий одного профиля, простая автоматическая линия может обеспечить практический баланс между инвестициями и производительностью.
Для производителей, обслуживающих нескольких клиентов с частыми изменениями спецификаций, более ценными могут быть сохраненные рецепты, механизмы быстрой настройки и сокращение объема ручной настройки. Эти функции должны быть четко указаны в техническом соглашении, а не подразумеваться как автоматические.


Сопоставьте скорость производства с реальным производственным спросом
Скорость машины является важным фактором покупки, но сама по себе максимальная скорость линии не определяет фактическую производственную мощность.
Количество готовых лотков, производимых в час, зависит от длины профиля, толщины материала, частоты штамповки, циклов резки, замены рулонов, регулировок и времени простоя. Сложные схемы отверстий или более толстые материалы могут потребовать рабочих скоростей ниже максимальных механических возможностей станка.
Например, фабрика, производящая 3-метровые секции лотков, имеет иные требования к производительности, чем фабрика, производящая 6-метровые секции. Даже когда обе линии работают с одинаковой линейной скоростью, количество готовых изделий и количество циклов резки различаются.
Покупатели должны запросить следующую информацию:
|
Индикатор производства |
Почему это важно |
|---|---|
|
Максимальная скорость формования |
Указывает верхний рабочий предел при определенных условиях. |
|
Рекомендуемая скорость производства |
Обеспечивает более практическое руководство для рутинного производства. |
|
Готовая длина |
Влияет на частоту резания и расчет мощности. |
|
Цикл штамповки |
Определяет, может ли штамповка идти в ногу с формовкой. |
|
Срок замены катушки |
Влияет на непрерывность работы |
|
Время переключения |
Влияет на результат при переключении между продуктами |
|
Отходы и процент брака |
Помогает оценить полезный объем производства, а не теоретический объем производства. |
|
Планируемое время работы |
Обеспечивает основу для ежедневных и ежемесячных расчетов производительности. |
Полезная оценка мощности должна проводить различие между теоретическим выпуском и готовой продаваемой продукцией. Планирование производства также должно учитывать загрузку материалов, проверки качества, техническое обслуживание инструментов и незапланированные перерывы в работе.
Попросите производителя объяснить условия, при которых может быть достигнута указанная скорость. Не следует предполагать, что одно и то же значение скорости применимо к каждому профилю, толщине материала и конфигурации штамповки.
Проверьте защиту поверхности и качество готовой продукции
Кабельные лотки, изготовленные из стали с покрытием, должны сохранять приемлемое состояние поверхности после формовки. Царапины, повреждения покрытия, вмятины и деформация могут повлиять на внешний вид и вызвать опасения по поводу защиты от коррозии, в зависимости от материала и применения.
Качество поверхности зависит от нескольких факторов, включая состояние роликов, выравнивание материала, методы обращения и точки контакта на всей производственной линии.
Во время оценки машины покупатели должны проверить:
Поверхности валков и их пригодность для указанного материала покрытия.
Направляющие для материалов и контактные элементы, которые могут вызвать царапины.
Выравнивание на протяжении процессов разматывания, подачи и формования.
Прямолинейность и постоянство размеров готового профиля.
Ультрасовременное качество и состояние перфораций.
Методы сбора и транспортировки готовой продукции без ее повреждения.
Для предварительно оцинкованной стали покрытие уже присутствует до формования. Поэтому особенно важно предотвратить предотвратимые повреждения во время подачи и формовки.
Для проектов с определенными критериями приемки покупатель должен установить стандарты проверки перед приемкой оборудования. Они могут включать размеры профиля, расстояние между отверстиями, конечную длину, состояние поверхности и другие требования, специфичные для чертежа.
Производственные испытания с использованием предполагаемого материала — наиболее практичный способ определить, может ли оборудование соответствовать этим требованиям. Утверждение образца должно основываться на измеримых критериях, а не только на внешнем виде.
Рассмотрите полную производственную линию, а не только основную машину
Автоматическая машина для профилирования рулонов кабельных лотков является частью более широкого производственного процесса. Вспомогательное оборудование влияет на погрузочно-разгрузочные работы, непрерывность производства, качество готовой продукции и пространство, необходимое для установки.
В зависимости от производственных требований комплектная линия может включать в себя следующее оборудование:
Разматыватель
Поддерживает рулон стали и подает материал на производственную линию. Покупатели должны подтвердить совместимость веса, ширины, внутреннего и внешнего диаметра катушки.
Выравнивающее и подающее оборудование
При необходимости выравнивание помогает уменьшить эффект раскачки рулонов, а система подачи контролирует подачу и позиционирование материала перед штамповкой и формовкой.
Перфораторный блок
Производит указанные отверстия и прорези. Его мощность и оснастка должны соответствовать чертежам профиля и производственному циклу.
Система резки и разгрузки
Нарезает сформированный профиль на необходимую длину и передает готовые секции на проверку, штабелирование или упаковку.
При запросе предложения уточните, какие компоненты включены в стандартную конфигурацию, а какие являются дополнительными. Также подтвердите необходимое электроснабжение, требования к сжатому воздуху, где это применимо, место для установки, состояние фундамента и условия погрузочно-разгрузочных работ.
Более низкое первоначальное предложение может не отражать минимальную общую стоимость проекта, если необходимое оборудование необходимо приобретать отдельно. Сравнение предложений с одним и тем же объемом производства помогает покупателям сделать более точную оценку.
Оценка обслуживания, запасных частей и технической поддержки
Производственное оборудование – это долгосрочная инвестиция. Его ценность зависит не только от первоначальной производительности, но и от того, насколько легко завод сможет поддерживать его и восстанавливаться после эксплуатационных проблем.
Перед размещением заказа узнайте о графике технического обслуживания формовочных роликов, штампов, режущих лезвий, подшипников, компонентов трансмиссии и других быстроизнашивающихся деталей. Производитель должен определить точки планового осмотра и объяснить, как безопасно заменить расходные компоненты.
Не менее важна техническая поддержка, когда завод приступает к изготовлению незнакомых профилей. Изменения толщины стали, свойств материала или расположения отверстий могут потребовать корректировки производственных настроек или инструментов.
Покупатели должны подтвердить:
Имеются ли руководства по эксплуатации и техническому обслуживанию.
Имеются ли электрические схемы и документация системы управления.
Какие запасные части входят в комплект поставки машины.
Предусмотрено ли удаленное устранение неполадок и обучение операторов.
Какие процедуры ввода в эксплуатацию и приемки продукции применяются.
Как технические проблемы и запросы на замену деталей будут решаться после доставки.
Для зарубежных покупателей эти детали особенно актуальны, поскольку время и затраты, необходимые для организации помощи на месте, могут повлиять на производственные графики.
Четкое соглашение об установке, вводе в эксплуатацию, обучении, гарантийном покрытии и поставке запасных частей снижает неопределенность после прибытия оборудования на завод.
Подготовьте правильную информацию перед запросом предложения
Подробный запрос помогает производителю машины предложить конфигурацию, соответствующую предполагаемой продукции. Без чертежей профиля или спецификаций материалов предложение может основываться на предположениях, которые впоследствии приведут к изменениям в инструментах, конфигурации оборудования или стоимости проекта.
Следующий контрольный список можно использовать при подготовке запроса.
|
Необходимая информация |
Подробности для предоставления |
|---|---|
|
Типы продуктов |
Перфорированные, лестничные, со сплошным дном, усиленные лотки, крышки или другие профили. |
|
Чертежи профиля |
Сечения, размеры, детали изгиба и особенности соединения. |
|
Материал |
Марка стали, тип покрытия и толщина материала. |
|
Характеристики катушки |
Ширина, внутренний диаметр, внешний диаметр и максимальный вес |
|
Требования к штамповке |
Размеры, форма, расстояние и расположение отверстий |
|
Требования к резке |
Стандартные длины, допуск на длину и метод резки. |
|
Производственная цель |
Требуемая производительность за смену, день или месяц |
|
Уровень автоматизации |
Стандартный автоматический режим, сохраненные рецепты или автоматическая регулировка размера. |
|
Заводские условия |
Имеющаяся площадь, электроснабжение и погрузочно-разгрузочные работы. |
|
Объем поставки |
Основная машина, вспомогательное оборудование, оснастка, установка и обучение |
Если окончательные чертежи еще не доступны, предоставьте предварительные размеры и определите, какие спецификации еще подлежат подтверждению. Затем производитель может уточнить предположения, использованные в первоначальном предложении.
Этот подход более эффективен, чем сравнение цен на машины без подтверждения того, может ли указанное оборудование производить одинаковую готовую продукцию.
Выберите машину, соответствующую вашим производственным требованиям
Выбор автоматической машины для профилирования рулонов кабельных лотков требует четкого понимания готовых профилей, характеристик материалов, схем перфорации, требований к резке и ожидаемого объема производства.
Наиболее подходящей конфигурацией не обязательно является машина с самой высокой заявленной скоростью или наибольшим количеством автоматизированных функций. Это производственная линия, которая может последовательно производить требуемые спецификации кабельных лотков, соответствовать ассортименту продукции завода и удовлетворять его потребности в эксплуатации и техническом обслуживании.
Прежде чем принять решение о покупке, покупатели должны оценить точность формования, интеграцию штамповки и резки, требования к переналадке, защиту поверхности, практические производственные мощности, вспомогательное оборудование и послепродажную поддержку как единую целостную систему.
Планируете новую линию по производству кабельных лотков?
IUWON может оценить чертежи вашего кабельного лотка, толщину материала, расположение отверстий и целевую производительность, чтобы помочь определить подходящую конфигурацию профилирования и штамповки. Отправьте спецификации вашего продукта, чтобы обсудить компоновку машины, требования к инструментам, варианты автоматизации и технические детали, необходимые для предложения вашего проекта.