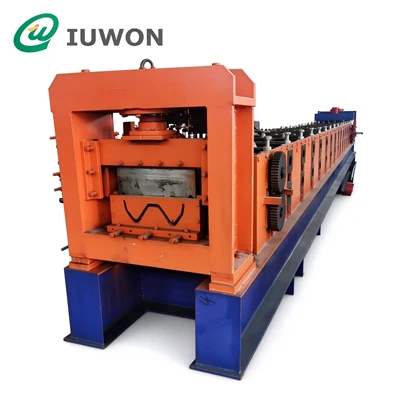
Две производственные линии, две инженерные проблемы
Комментарий от команды инженеров iuwon.
Каждая линия кабельных лотков, которую вы цитируете, в конечном итоге сводится к одному вопросу: что вас на самом деле просят сформировать?
Пройдитесь по любому экспортному цеху в Чжанцзягане или Фошане, и вы услышите, как «машина для кабельных лотков» используется так, как если бы это был один продукт. Это не. Линия перфорированных лотков и линия лотков для тяжелых условий эксплуатации (с цельным дном / сплошная вентилируемая) имеют одно общее название: разматыватель спереди и отсекатель сзади. На этом фамильное сходство заканчивается. Толщина полосы, которую они могут тянуть, необходимые станции, архитектура штамповки и резки, мощность главного привода, даже коррозия и философия обработки поверхности готового продукта - все это расходится. Купите неправильный станок, и вы не купите станок, производящий другой профиль; вы покупаете станок, который производит неправильный профиль, с неправильной скоростью, с неправильным инструментом, и цена этой ошибки будет сказываться на каждой партии в течение следующего десятилетия.
Эта статья написана для производителей, инженеров-проектировщиков и групп по закупкам, которые определяют ту или иную линию и должны понимать различия в деталях, которые фактически влияют на прибыль и убытки. Мы не сравниваем типы лотков как продукты — мы сравниваем машины, которые их производят, и вытекающие отсюда компромиссы.
Во-первых, продукты
Перфорированный кабельный лоток
Перфорированный лоток представляет собой U-образный желоб с перфорированным вентиляционным рисунком по дну, а зачастую и по бокам. Отверстия выполняют одновременно три задачи: позволяют отводить тепло от силовых кабелей, обеспечивают точки крепления кабельных стяжек и уменьшают вес материала, что снижает как стоимость стали, так и собственную нагрузку, которую лоток оказывает на свою опорную конструкцию.
Это самый объемный тип лотков, производимый в мире. Коммерческие здания, телекоммуникационные помещения, центры обработки данных и стандартные промышленные объекты используют его по умолчанию. Типичные размеры составляют 50–600 мм в ширину и 50–150 мм в глубину при толщине материала 0,8–2,0 мм — достаточно тонком, чтобы с ним могла легко справиться скромная формовочная машина. Поскольку полоса тонкая, формовка выполняется быстро, нагрузки на ролики низкие, а основной производственной задачей является штамповка, а не гибка.
Усиленный кабельный лоток со сплошным дном.
Сверхпрочный лоток со сплошным дном представляет собой полностью закрытый U-образный канал без перфорации или с легкой вентилируемой структурой, разработанной для более тяжелого класса нагрузки. Вся причина его существования — это сдерживание: исключение пыли, защита от капель, защита от механических повреждений и структурный запас для прокладки плотных пучков высоковольтных кабелей на большие пролеты.
Его естественная территория — это перерабатывающие заводы, химические и пищевые предприятия, наружные и агрессивные среды, электростанции и любые объекты, где выход из строя кабеля является дорогостоящим или опасным. Толщина материала достигает 1,0–2,5 мм и более – и вот первая суровая правда:станок, обработанный для предварительно оцинкованной стали толщиной 1,0 мм, не будет правильно формовать нержавеющую сталь толщиной 2,5 мм.Инструменты, рама и привод должны быть спроектированы для толстого конца диапазона, иначе профиль будет скручиваться, пружинить и изменять размеры.
Где две линии действительно расходятся
Диапазон материалов и его влияние на конструкцию машины
Единственным наиболее существенным отличием является толщина полосы, которую должна принимать машина. Производство перфорированных лотков обычно осуществляется в диапазоне 0,8–2,0 мм; при тяжелых работах толщина достигает 2,0–2,5 мм, а у некоторых лотков со сплошным дном и тяжелых вентилируемых лотков толщина превышает 3,0 мм.
Профилирование валков – это процесс приложения нагрузки. Удвоение толщины материала примерно умножает требуемую силу изгиба, причем умножает ее нелинейно. Машина, формирующая сталь толщиной 1,0 мм, с рамой среднего размера и стандартными роликовыми валами, просто заглохнет, отскочит назад или пометит поверхность на отметке 2,5 мм. Поэтому линии для тяжелых условий эксплуатации требуют:
Более жесткие рамы и более крупные валы роликов.поглощать реактивные нагрузки, не прогибаясь, что привело бы к выходу профиля за пределы допуска.
Более высокая мощность главного привода- перфорированная линия может комфортно работать от главного двигателя мощностью 11–22 кВт; для настоящей линии большой мощности часто требуется 37–55 кВт и более.
Закаленные роликовые инструменты с обработанной поверхностью.Промышленным стандартом для чего-либо серьезного является Cr12MoV (или его эквивалент), закаленный примерно до HRC 58–62. Для тонкомерных работ распространен GCr15 с хромированием и дешевле – но на тяжелом материале он изнашивается и оставляет следы на поверхности. Указание Cr12MoV не является снобизмом; это решение о стоимости обслуживания.
Еще формировочные станции.Тонкие профили формируются за 14–18 проходов. Сложные профили для тяжелых условий эксплуатации с обратными полками, ребрами жесткости и более глубокими боковыми стенками могут потребовать 20 или более станций, каждая из которых обеспечивает постепенный изгиб не более чем на 3–5 градусов, чтобы избежать перенапряжения материала.
Система перфорации – сердце перфорированной линии
Здесь две машины действительно разные, а не просто более тяжелые или легкие версии друг друга.
Налиния перфорированных лотков, перфорационная станция является критически важным компонентом производства. Схема расположения отверстий не является аксессуаром; это продукт. Станция должна пробивать повторяемый рисунок - размер головок кабельных стяжек и расстояние для равномерной поддержки, обычно с интервалом 300 мм на основании - на линейной скорости, без остановки. Это означаетгидравлический пуансон с сервоприводом и быстросменными комплектами штампов, поэтому операторы могут переключаться между расположением отверстий и геометрией матрицы без длительной настройки. Линия, построенная на механическом прессе, который не может идти в ногу с предыдущим, становится узким местом и незаметно ограничивает вашу реальную производительность.
Налиния для тяжелых условий эксплуатации, перфорация становится легче или отсутствует. Лоток со сплошным дном вообще не нуждается в вентиляционных отверстиях. Наиболее эффективные линии для тяжелых условий эксплуатации используютдвухрежимная установка, при которой пуансон полностью убираетсяТаким образом, один и тот же валкообразователь может производить варианты со сплошным дном и, при необходимости, легкие вентилируемые варианты без остановки линии. Если вы покупаете одну линию для покрытия обеих, система перфорации должна быть спроектирована как обходной модуль, а не как стационарная станция, которая проталкивает полосу через ненужную матрицу.
Отрезка: летучие ножницы против летучей пилы
Резка — более тихая разница, но она имеет значение при работе с тяжелыми калибрами. На тонкой перфорированной полоскелетающие ножницы с сервоприводомобеспечивает чистый рез без заусенцев на высокой скорости линии с минимальным износом инструмента. На твердом материале толщиной 2,5–3,0 мм механический сдвиг затруднен: сечение становится толще, кромка среза должна быть чистой для сращивания, и срок службы полотна падает. Многие линии большой грузоподъемности переходят налетающая пилаили более тяжелые ножницы с прочной геометрией лезвия. Если в вашей спецификации указано только «гидравлическая резка», спросите, подходит ли она по размеру для толстого конца вашего диапазона материалов — сдвиг, не превышающий 2,5 мм, приведет к образованию неровных краев, которые ваши клиенты отвергнут.
Скорость и пропускная способность – и компромисс, стоящий за этим
Линия перфорированных лотков тонкой толщины может комфортно работать со скоростью 10–20 м/мин, а иногда и быстрее на простых профилях. Линия для тяжелых условий эксплуатации, обрабатывающая полосу толщиной 2,0–2,5 мм, обычно работает медленнее - 8–18 м/мин, поскольку формовочные станции выполняют больше работы за проход, и машина не может двигаться быстрее, не рискуя отскочить назад и снестись.
Это не дефект; это физика. Сравнивая машины, не сравнивайте их основные скорости. Сравниватьпропускная способность для конкретного профиля и калибра, который вы фактически будете производить.Перфорированный канат, указанный на скорости «20 м/мин», и канат для тяжелых условий эксплуатации, указанный на «12 м/мин», — это не одно и то же животное, и ни одно из чисел ничего не значит, пока вы не прикрепите его к толщине материала.
Обработка рулонов и расположение линий
Обе линии начинаются с одного и того же скелета —разматыватель → правильный станок → штамповка (опция) → формовка → обрезка → выходной стол.Но тяжелая работа требует большего от передней части. Правильная головка с 7 роликами входит в стандартную комплектацию серьезных линий; для тяжелой полосы требуется более прочный правильный станок для снятия комплекта рулонов перед формованием, а также более тяжелая вместимость рулонов (обычно 3–8 тонн), поскольку из толстого материала получается меньшая длина рулона. Стол для вывода и укладки на линии для тяжелых условий эксплуатации также должен обрабатывать более тяжелые, часто длинные секции лотков, не прогибаясь и не царапая поверхность.
Параллельное сравнение
| Параметр | Линия перфорированных лотков | Линия с твердым дном для тяжелых условий эксплуатации |
|---|---|---|
| Типичная толщина материала | 0,8–2,0 мм | 1,0–2,5 мм, до 3.0+ мм |
| Типичная ширина | 50–600 мм | 50–600 мм |
| Формовочные станции | 14–18 | 18–22+ (сложные профили) |
| Скорость формирования | 10–20 м/мин | 8–18 м/мин |
| Мощность главного привода | 11–22 кВт типовая | 37–55 кВт+ типовое |
| Система перфорации | Сервогидравлические, быстросменные матрицы – критично | Обходной/выдвижной; более легкая обязанность |
| Отрезать | Летающие ножницы с сервоприводом | Летающие ножницы (тяжелые) или летающая пила |
| Роликовая оснастка | Хром GCr15 ОК; Кр12Мов лучше | Требуется Cr12MoV HRC 58–62. |
| Основная инженерная задача | Точность штамповки и смена рисунка | Формирующая сила, упругость, качество поверхности |
| Типичные применения | Коммерческие, телекоммуникационные, дата-центры, внутренние помещения | Технологические установки, энергетические, наружные, коррозионные |
Выбор между ними – схема покупки
Сначала узнайте свой реальный диапазон материалов
Это правило, к которому вас будет подталкивать каждый опытный поставщик линий, и его стоит повторить:Укажите полный ассортимент материалов до заказа, а не после.Если вы указываете машину с «предварительно оцинкованной сталью толщиной 1,0 мм», а позже хотите использовать нержавеющую сталь толщиной 2,0 мм, вы не рассматриваете модернизацию оснастки — вы смотрите на модернизированную линию. Поставщику нужна полная матрица типов материалов, толщины и ширины профиля для определения размеров рамы, привода, инструментов и правильного станка. Марка стали также имеет значение: полоса с пределом текучести G250–G450 ведет себя на ролике совсем по-другому. Высокопрочная полоса толщиной 2,0 мм требует более тяжелой обработки, чем мягкая полоса толщиной 2,0 мм, независимо от ее толщины.
Решите, должна ли одна строка выполнять и то, и другое.
Многим производителям нужна единая линия, которая будет производить перфорированные, сплошные, крышки и изгибы дна. Это достижимо и часто является правильным решением, но только если линия с самого начала спроектирована какмногопрофильная платформа: наборы сменных роликов, станция перфорирования, которая убирается или программируется через ПЛК, а также отрезной инструмент, рассчитанный на самый толстый материал. Попытка позже прикрепить эту возможность к специальной перфорированной линии — самая дорогая ошибка в этой категории.
Судите по этим пяти решениям
Независимо от того, в каком направлении вы склоняетесь, выбор машины сводится к пяти решениям:
Типы лотковлиния должна производить, и может ли этот набор меняться со временем.
Спецификация материала- весь диапазон, а не только верхний датчик.
Штамповочная архитектура- сервогидравлический с быстросменными матрицами для перфорированного объема; обходной для надежной работы.
Метод отсечки- ножницами для тонких, более тяжелыми ножницами или пилой для толстых.
Диапазон ширины и возможность регулировки оснастки- чем шире диапазон, тем меньше строк вам нужно, но машины с экстремальным диапазоном жертвуют некоторой точностью на границах.
Стандарты определят ваши требования к проверке
Ваши клиенты не будут покупать на обещаниях; они будут покупать по стандартам. Две структуры, которые имеют значение:МЭК 61537(международный/европейский, согласно BS EN 61537) иNEMA VE 1/CSA C22.2 №. 126.1(Северная Америка). Они тестируют по-разному и классифицируют по-разному — IEC напрямую назначает безопасную рабочую нагрузку, тогда как NEMA использует буквенный код, такой как «8C» или «20B», — но оба основаны на одной и той же физике:при номинальной равномерно распределенной нагрузке прогиб в середине пролета должен оставаться в пределах жесткого предела (обычно L/200 или L/100 в зависимости от испытания), а конструкция должна учитывать коэффициент запаса прочности при номинальной нагрузке.Классы нагрузки варьируются примерно от класса A (50 кг/м) до класса D (200 кг/м) по стандартам IEC.
Это важно для вашей машины по двум причинам. Во-первых, он подсказывает, какую геометрию профиля сформировать — ребра жесткости, возвратные полки и глубина боковин не являются косметическими; именно они удерживают сверхпрочный лоток в пределах предела прогиба в течение длительного периода времени. Во-вторых, он расскажет вам, как сформулировать ваш маркетинг и результаты испытаний: машина, которая производит поднос, сертифицированный для определенного класса нагрузки, стоит на рынке больше, чем машина, которая просто производит «поднос».
Итог
Линия перфорированных лотков и линия лотков для тяжелых условий эксплуатации. Один оптимизирован по скорости, точности штамповки и тонкой полосе; другой для формовочной силы, жесткости материала и структурной целостности при большой толщине. Выбор любой скважины сводится к знанию вашей матрицы материалов, решению, должна ли одна платформа охватывать оба мира, и тому, чтобы стандарт, который требуют ваши клиенты, определял инструменты и проверки, в которые вы инвестируете.
Купите машину для самого толстого материала, с которым вы честно будете работать, и самой быстрой переналадки, которая вам действительно понадобится, - и пусть вопрос о перфорации или сверхпрочности решается вашим рынком, а не какой-либо машиной, которая есть на складе. В производстве кабельных лотков, как и в большинстве случаев обработки металлов давлением, самая дешевая машина редко оказывается той, которая стоит дешевле при покупке. Именно он формирует правильный профиль, правильного размера, с правильным допуском, смена за сменой – и это инженерное решение, а не торговое решение.
.